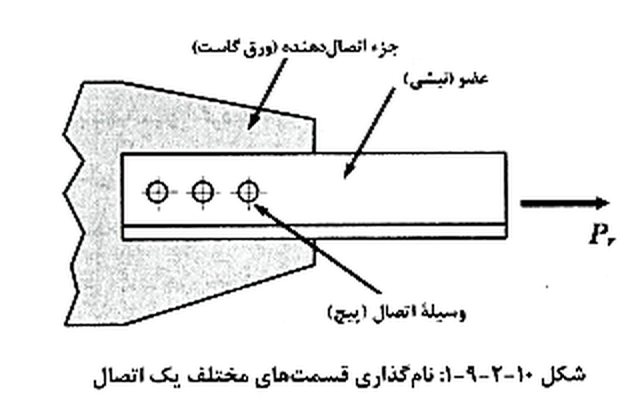
این بخش به الزامات طراحی اتصالات شامل اجزای اتصال دهنده ورقها قطعات تقویتی ورقهای سخت کننده در محل اتصالات اعضا به یکدیگر نبشی ها و لچکی های اتصال و وسایل اتصال جوش پیچ و میلههای دندانه شده می پردازد که تحت آثار ناشی از خستگی قرار ندارند (شکل ۱۰-۲-۹-۱) به الزامات طراحی عضو در بخش های قبلی این فصل پرداخته شده است.
مقررات این بخش تحت عناوین زیر ارائه میگردد.
• ۱-۹-۲-۱۰ الزامات عمومی
• ۲-۹-۲-۱۰ جوش ها
• ۳-۹-۲-۱۰ پیچ ها و میلههای دندانه شده
• ۴-۹-۲-۱۰ مقاومت موجود اجزای اتصال دهنده و نواحی تأثیر پذیر اعضا
• ۵-۹-۲-۱۰ ورقهای پرکننده
• ۶-۹-۲-۱۰ وصله ها
• ۷-۹-۲-۱۰ مقاومت اتکایی موجود سطوح متکی به هم
• ۸-۹-۲-۱۰ کف ستون ها ورقهای نشیمن و فشار مستقیم بر بتن و مصالح بنایی
• ۹-۹-۲-۱۰ میل مهارهای کف ستون و اقلام مدفون
• ۱۰-۹-۲-۱۰ الزامات ویژه بال ها و جان مقاطع اعضای تحت اثر بارهای متمرکز
• ۱-۹-۲-۱۰ الزامات عمومی
۱-۱-۹-۲-۱۰ مبانی طراحی
مقاومت موجود یک اتصال در روش LRFD برابر ΦRn و در روش ASD برابر Rn/Ω بوده و مطابق الزامات این بخش بر اساس کوچکترین مقدار از بین مقاومت اجزای اتصال و وسایل اتصال تعیین میشود.
مقاومت مورد نیاز یک اتصال (Rr) باید بر مبنای تحلیل سازه برای ترکیبات بارگذاری متناظر با روش طراحی یا متناسب با ظرفیت باربری (مقاومت موجود) اجزای متصل شده چنانچه در این مبحث مشخص شده باشد. تعیین گردد.
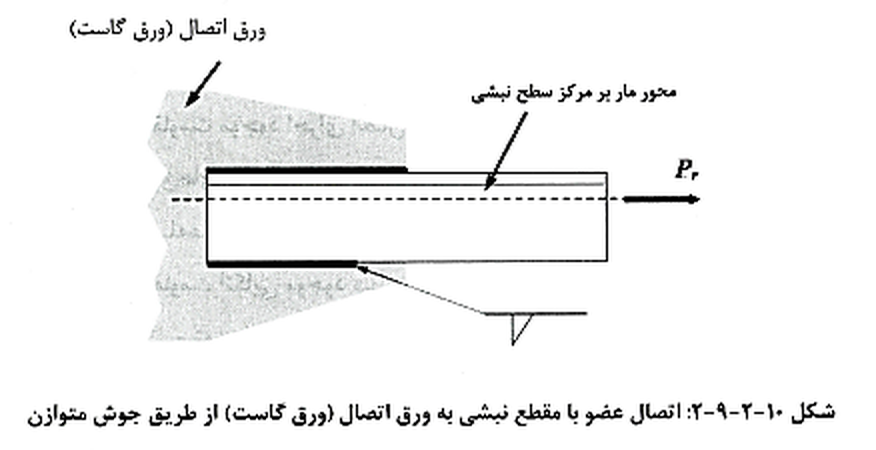
تبصره: در اتصال اعضای با نیروی محوری باید سعی شود که محورهای مار بر مرکز ثقل اعضا در یک نقطه در داخل صفحه اتصال با همدیگر تلاقی کنند. در اتصالات پیچی از برون محوری های ناچیز می توان صرف نظر کرد. در اتصالات جوشی نیز چنانچه بار استاتیکی باشد می توان از اثر برون محوری های کوچک صرف نظر کرد. در غیر این صورت به ویژه در بارگذاری های سیکلی و خستگی آور آثار ناشی از برون محوری در داخل صفحه اتصال باید در تحلیل و طراحی لحاظ گردد. شکل ۱۰-۲-۹-۲ اتصال یک نبشی به ورق اتصال ورق گاست را نشان میدهد که از جوش متوازن جهت حذف برون محوری داخل صفحه استفاده شده است.
۲-۱-۹-۲-۱۰ انواع اتصالات سازه ای
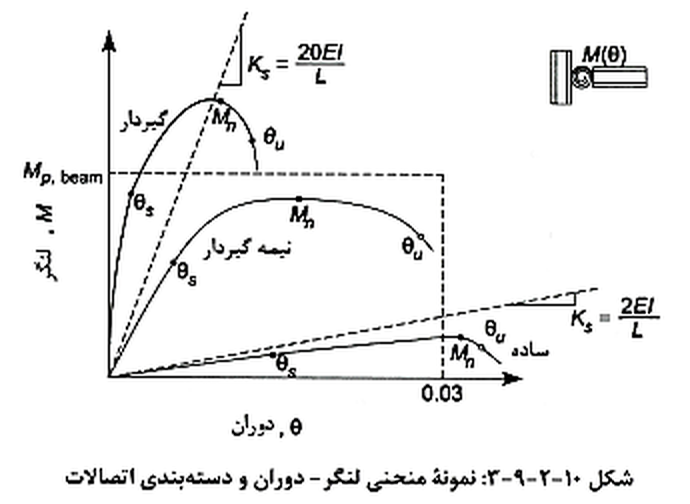
به طور کلی اتصالات تیر به ستون در قابهای ساختمانی به سه دسته ساده (S)، گیردار (FR) و نیمه گیردار (PR) تقسیم بندی میشوند در اتصالات سازه ای این تقسیم بندی بر اساس جزئیات استاندارد شده و آزمایشات فیزیکی بر روی آنها و با توجه به منحنی لنگر - دوران اتصال (مطابق شکل ۱۰-۲-۹-۳) انجام می پذیرد .
الف) اتصالات ساده: اتصالات ساده استاندارد به اتصالی گفته میشوند که از نظر دوران انعطاف پذیر بوده و لنگری به تکیه گاه انتقال نمیدهند و در نتیجه می توان آنها را فقط در برابر برش (عکس العمل تکیه) گاه و آثار ناشی از آن طراحی نمود در صورت وجود نیروی محوری، آثار آن نیز باید در طراحی اتصال لحاظ شود. اتصالات ساده باید شرایط آزادی دوران در انتهای اعضا را با جزئیات مناسب تأمین نمایند. معمولاً اتصالات ساده تحت اثر بارهای بهره برداری دارای سختی (Ks در شکل ۱۰-۲-۹-۳) کمتر از دو برابر سختی خمشی سکانتی تیر (۲EI/L) هستند. در یک اتصال مقدار برابر لنگر خمشی تقسیم بر دوران متناظرش تحت اثر بارهای بهره برداری است. اتصالات ساده را می توان به صورت ایده آل مدل کرد.
ب) اتصالات گیردار: اتصالات گیردار به اتصالاتی گفته میشوند که در آن چرخش نسبی بین اعضای متصل شده به یکدیگر ناچیز بوده و معمولاً تحت اثر بارهای بهره برداری دارای سختی بیش از بیست برابر سختی خمشی سکانتی تیر (۲۰EI/L) هستند. اتصالات گیردار را می توان به صورت ایده آل مدل کرد.
پ) اتصالات نیمه: گیردار اتصالات نیمه گیردار به اتصالاتی گفته میشوند که مقدار سختی آنها بین دو حالت قبلی است. در تحلیل سازه برای مدل سازی این نوع اتصالات باید از سختی به دست آمده از منحنی لنگر - دوران اتصال استفاده شود منحنی لنگر - دوران اتصال نیمه گیردار باید به شیوه تحلیلی یا بر اساس نتایج آزمایشگاهی معتبر تعیین شود. اتصالات نیمه گیردار باید از مقاومت سختی و ظرفیت تغییر شکل کافی برخوردار باشند.
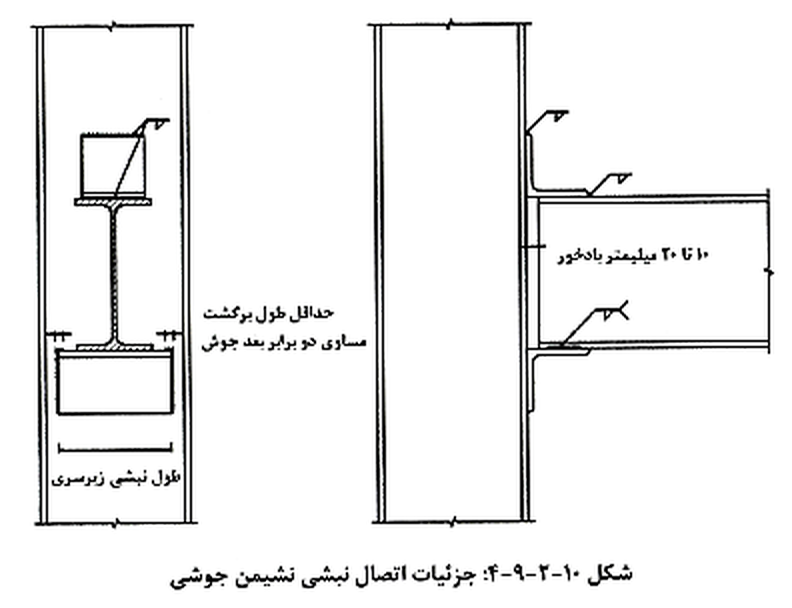
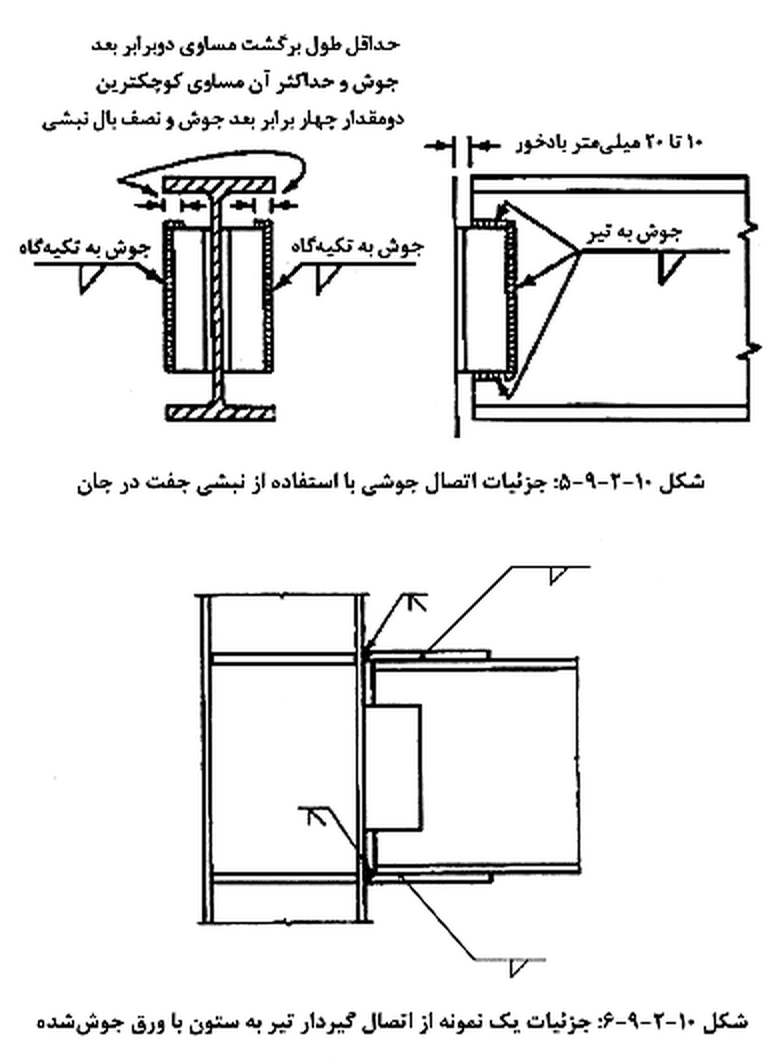
تبصره: هرگونه مغایرت جزئیات اتصالات با جزئیات استاندارد باعث تغییر در منحنی لنگر - دوران شده و به عنوان نمونه با یک جوشکاری اضافی ممکن است اتصالی را از حالت ساده به حالت نیمه گیردار یا گیردار تبدیل کند. از این رو استفاده از جزئیات استاندارد برای هر نوع اتصال اکیداً توصیه میشود. شکلهای ۱۰-۲-۹-۴ و ۱۰-۲-۹-۵ جزئیات دو نمونه از اتصالات ساده متعارف و شکل ۶-۹-۲-۱۰ جزئیات یک نوع اتصال گیردار را نشان می دهند.
۳-۱-۹-۲-۱۰ سطوح فشاری در تماس با یکدیگر
ستون هایی که انتقال بار آنها از طریق اتکا و تماس سطوح فولادی صورت می پذیرد و در آنها تمهیدات لازم از طریق آماده سازی سطوح در تماس به عمل آمده باشد باید دارای وسایل اتصال کافی برای نگه داشتن کل قسمت ها در جای خود باشند.
در سایر اعضای فشاری که در آنها انتقال نیرو از طریق اتکاء مجاز باشد مقاومت مورد نیاز وصله و وسایل اتصال آنها نباید از هر یک از مقاومت های مورد نیاز زیر به طور مجزا کوچک تر باشد:
۱) مقاومت کششی محوری مورد نیاز برابر ۵۰ درصد مقاومت فشاری مورد نیاز عضو
۲) مقاومت خمشی و برشی مورد نیاز که بر اثر اعمال یک بار عرضی برابر ۲ درصد مقاومت فشاری مورد نیاز عضو به دست آید بار عرضی باید در محل وصله بدون در نظر گرفتن بارهای دیگری که بر عضو عمل میکنند در نظر گرفته شود برای تعیین مقدار برش و لنگر در محل وصله انتهای عضو مفصلی در نظر گرفته میشود.
۴-۱-۹-۲-۱۰ سوراخ های دسترسی برای جوشکاری و برش بال های تیر در محل اتصال
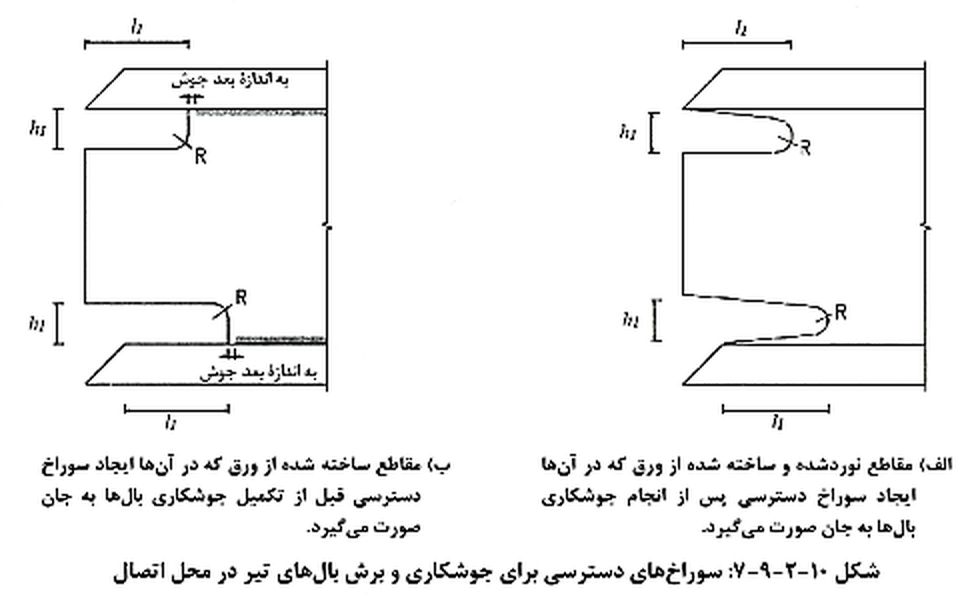
کلیه سوراخ هایی که به منظور دسترسی و تسهیل جوشکاری تعبیه آنها الزامی است برای قرار دادن مصالح جوش در موضع مورد نظر باید فضای کافی برای دسترسی داشته باشند. این سوراخ ها و نیز قسمت های برش داده بال در انتهای تیرها باید به صورتی کاملاً یکنواخت با انحنای ملایم و بدون گوشه های تیز تعبیه شوند.
طول سوراخ های دسترسی (فاصله l۱ نشان داده شده در شکل های ۱۰-۲-۹-۷ - الف و ب) نباید کمتر از ۴۰ میلی متر و کمتر از ۱.۵ برابر ضخامت ورقی گردد که سوراخ دسترسی در آن ایجاد میشود.
ارتفاع سوراخ دسترسی (h۱) نباید از ۲۰ میلی متر و از ضخامت ورقی که سوراخ دسترسی در آن ایجاد میشود کوچک تر و از ۵۰ میلی متر بزرگتر در نظر گرفته شود مطابق شکل ۱۰-۲-۹-۷ ، شعاع قوس های سوراخ دسترسی جوش نباید کوچکتر از ۱۰ میلی متر انتخاب شود.
در مقاطع نورد شده و ساخته شده از ورق که در آنها ایجاد سوراخ دسترسی پس از اتمام جوشکاری بال ها به جان صورت میگیرد لبه جان باید از سطح بال تا سطح تو رفتگی سوراخ دسترسی به صورت شیب دار کاملا یکنواخت و بدون گوشه های تیز باشد.
در مقاطع ساخته شده از ورق که در آنها ایجاد سوراخ دسترسی قبل از تکمیل جوشکاری بال ها به جان صورت میگیرد انتهای سوراخ دسترسی می تواند عمود بر بال باشد مشروط بر آنکه انتهای جوش به اندازه بعد جوش از سوراخ دسترسی فاصله داشته باشد.
در نیمرخهای سنگین و مقاطع ساخته شده از ورق که از ورقهایی به ضخامت بیش از ۴۰ میلی متر ساخته میشوند لبه های برش داده تبر یا سوراخ های دسترسی که توسط شعله بریده شده باشند را باید با سنگ زدن به صورت فلز صاف و براق در آورد. اگر قسمت های منحنی بریده شده در محل سوراخ دسترسی توسط عمل مته کردن یا برقوزدن صورت گرفته باشد نیازی به سنگ زدن و صاف کردن نخواهد بود.
۵-۱-۹-۲-۱۰ اتصال ستون به ورق کف ستون
اتصال ستون به ورق کف ستون متناسب با نوع اتصال (ساده با گیردار) باید برای انتقال نیروهای موجود در پای ستون طراحی گردد. شایان ذکر است که در نوع گیردار اتصال کف ستون هر گونه خطا در ساخت یا محاسبات می تواند موجب افزایش چشمگیر گریز افقی ساختمان در طبقات شود. در بارگذاری های شدید لرزه ای ممکن است کف ستون از نوع مدفون در بتن برای جلوگیری از دوران لازم باشد.
در هنگام ساخت باید انتهای ستون ها تراز شده و سطح تماس کف ستون نیز برای انتقال نیروی فشاری صاف و آماده شده باشد. بر این اساس در صورتی که نیروی پای ستون فشاری تنها و پای ستون کاملاً صاف صیقلی و گونیا باشد طراحی پای ستون می تواند با رعایت الزامات بند ۱۰-۲-۹-۱-۳ از طریق اتکا صورت پذیرد. در غیر این صورت محاسبات انتقال نیرو نباید از طریق فشار مستقیم تماسی بین ستون و کف ستون انجام شود بلکه تمامی نیروها باید از طریق اجزاء و وسایل اتصال به کف ستون انتقال یابد.
برای تراز نمودن کف ستون معمولاً در زیر آن از گروت استفاده میشود در این صورت مقاومت فشاری گروت باید حداقل دو برابر مقاومت فشاری بتن پی باشد و ضخامت آن از ۴۰ میلی متر کمتر و از ۸۰ میلیمتر بیشتر نشود برای کف ستون های با ابعاد بزرگتر از ۵۰۰ میلی متر استفاده از سوراخی به قطر حداقل ۵۰ میلی متر در نواحی وسط ورق برای تخلیه هوای گروت توصیه میگردد.
استفاده از حداقل چهار میل مهار مناسب برای اتصال ورق کف ستون به پی توصیه میشود. این میل مهارها باید به نحو مناسب در بتن پی مهار شوند مقاومت موجود میل مهار در بتن بر اساس الزامات مبحث نهم مقررات ملی ساختمان تعیین میگردد.
۶-۱-۹-۲-۱۰ ترکیب پیچ و جوش
به طور کلی وقتی در یک اتصال از ترکیب جوش و پیچ استفاده میشود پیچ را نمی توان در تحمل بار با جوش سهیم دانست اما در صورت رعایت شرایط زیر در تعیین مقاومت موجود اتصال متشکل از پیچ های پر مقاومت و جوش های گوشه طولی مقاومت اسمی آن را می توان برابر مجموع مقاومت لغزشی اسمی پیچ ها و مقاومت اسمی جوش های گوشه طولی در نظر گرفت :
الف) پیچ ها از نوع پر مقاومت بوده و به صورت لغزش بحرانی طراحی شده باشند.
ب) در طراحی به روش LRFD ضریب کاهش مقاومت برابر Φ=۰.۷۵ و در طراحی به روش ASD ضریب اطمینان برابر Ω=۲.۰۰ در نظر گرفته شود.
پ) اگر پیچ های پر مقاومت با استفاده از روش چرخاندن اضافی مهره ها مطابق الزامات فصل ۱۰-۴ پیش تنیده شوند مقاومت موجود جوش های گوشه طولی از ۵۰ درصد مقاومت مورد نیاز اتصال کمتر نباشد.
ت) اگر پیچ های پر مقاومت با استفاده از هر روشی به جز روش چرخاندن اضافی مهره ها مطابق الزامات فصل ۱۰-۴ پیش تنیده شوند مقاومت موجود جوش های گوشه طولی از ۷۰ درصد مقاومت مورد نیاز اتصال کمتر نباشد.
ث) مقاومت موجود پیچ های پر مقاومت از ۳۳ درصد مقاومت مورد نیاز اتصال کمتر نباشد.
تبصره ۱: در اتصالات ترکیبی (ترکیب پیچ و جوش های طولی) مقاومت موجود اتصال لزومی ندارد کمتر از مقاومت پیچ ها به تنهایی و مقاومت جوش ها به تنهایی در نظر گرفته شود.
تبصره ۲: در خصوص ساختمان های موجودی که اتصالات آنها از نوع پیچی است تقویت اتصال از طریق جوش به شرطی مجاز است که پیچ های موجود از نوع پر مقاومت و با عملکرد لغزش بحرانی طراحی و اجرا شده باشند. در این گونه موارد جوش باید نیروهای مازاد بر آنچه پیچ تحمل میکند را انتقال دهد و در هر حال مقاومت موجود جوش نباید کمتر از ۲۵ درصد مقاومت مورد نیاز اتصال باشد.
۲-۹-۲-۱۰ جوش ها
۱-۲-۹-۲-۱۰ جوش های شیاری
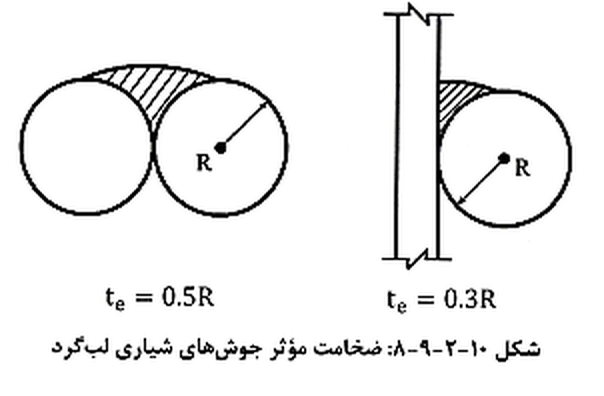
الف) سطح مقطع مؤثر: سطح مقطع مؤثر در جوش های شیاری عبارت است از حاصل ضرب طول مؤثر در ضخامت مؤثر جوش طول مؤثر جوش برابر با طول جوش شده و ضخامت مؤثر جوش شیاری با نفوذ کامل برابر با ضخامت قطعه نازک تر در اتصال لب به لب و ضخامت قطعه جوش شده در اتصال کنج و سپری در نظر گرفته میشود ضخامت مؤثر در جوش شیاری با نفوذ نسبی برابر با عمق شیار جوش منهای ۳ میلی متر در نظر گرفته میشود. استفاده از جوش شیاری با نفوذ نسبی (ناقص) در وضعیتی که بارگذاری متناوب (اثر خستگی) وجود داشته باشد مجاز نیست. ضخامت مؤثر جوش شیاری که بین دو لبه گرد مثل شیار بین دو میلگرد یا بین یک لبه گرد و لبه تخت ( مثل میلگرد در مجاورت ورق ) داده میشود ، باید مطابق شکل ۱۰-۲-۹-۸ درنظر گرفته شود .
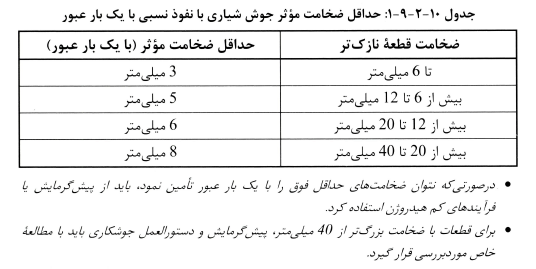
ب) محدودیت: ضخامت مؤثر در جوش های شیاری با نفوذ نسبی نباید از مقدار مورد نیاز محاسباتی و همچنین از مقادیر مندرج در جدول ۱۰-۲-۹-۱ کوچکتر باشد حداقل ضخامت مؤثر با توجه به ضخامت قطعه نازک تر تعیین میشود در اتصال لب به لب قطعات ضخامت جوش نباید از ضخامت نازک ترین قطعه متصل شونده بزرگ تر باشد.
۲-۲-۹-۲-۱۰ جوش های گوشه
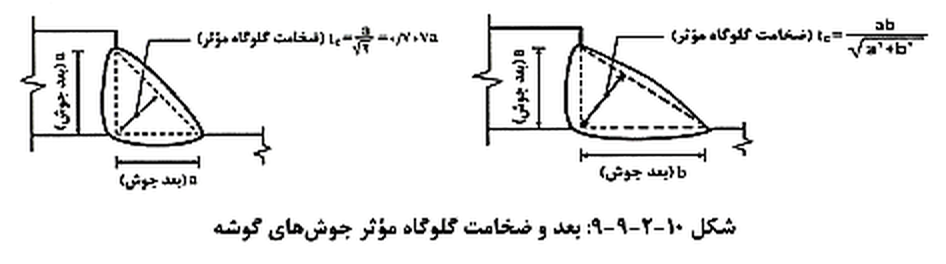
الف) سطح مقطع مؤثر: سطح مقطع مؤثر در جوش های گوشه برابر با حاصل ضرب طول مؤثر در ضخامت گلوگاه مؤثر در نظر گرفته میشود. طول مؤثر جوش گوشه (به جز جوش های گوشه ای که در سوراخ و شکاف قرار میگیرد) برابر با طول کلی نواز جوش شامل قسمت های برگشت خورده در صورتی که طول برگشت کوچک تر از چهار برابر بعد جوش نباشد است. بعد جوش گوشه برابر اندازه ساق مقطع جوش است مطابق شکل ۱۰-۲-۹-۹ ضخامت گلوگاه مؤثر (te) در جوش گوشه برابر کوتاه ترین فاصله بین ریشه مقطع جوش تا سطح خارجی آن و به عبارت دیگر برابر ارتفاع وارد بر وتر مثلث مقطع جوش به حساب می آید.
برای جوش های گوشه در سوراخ و شکاف طول مؤثر برابر با طول محوری (میان تاری) که از مقطع گلوگاه جوش میگذرد در نظر گرفته میشود.
ب) محدودیت ها :
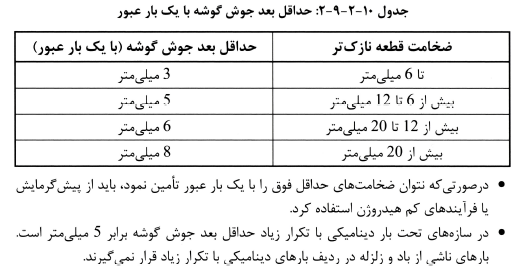
۱- حداقل بعد جوش های گوشه نباید از بعد مورد نیاز برای انتقال بارهای محاسبه شده و اندازه های نشان داده شده در جدول ۱۰-۲-۹-۲ کوچک تر انتخاب شود حداقل بعد جوش با یک بار عبور تابع ضخامت قطعه نازک تر بوده و در هر حال نباید از ضخامت قطعه نازک تر بیشتر باشد.
۲- حداکثر بعد جوش های گوشه در لبه قطعات متصل شونده برای قطعات با ضخامت کوچک تر از ۶ میلی متر برابر ضخامت قطعه و برای قطعات با ضخامت بیش از ۶ میلی متر برابر ضخامت قطعه منهای ۲ میلی متر است.
۳- طول مؤثر جوش های گوشه محاسباتی نباید از ۴ برابر بعد جوش کوچک تر باشد. به عبارت دیگر بعد جوش نباید از یک چهارم طول آن بزرگ تر باشد.
۴- در اتصال انتهایی اعضای محوری طول مؤثر هر خط جوشی که به صورت طولی بارگذاری شده است نباید از ۱۰۰ برابر بعد جوش تجاوز نماید در صورت نیاز به طول جوش بیش از ۱۰۰ برابر بعد جوش طول مؤثر آن باید به شرح زیر با ضریب β کاهش داده شود:
(۱-۹-۲-۱۰) Le=βL
o.۶ ≤ β= ۱.۲-۰.۰۰۲(L/a) ≤ ۱.۰
در رابطه ۱۰-۲-۹-۱ :
Le = طول مؤثر هر خط جوش
L = طول واقعی هر خط جوشی که در قسمت انتهایی اتصال به صورت طولی بارگذاری شده است.
a = بعد جوش گوشه
β = ضریب کاهش طول واقعی هر خط جوش
۵- استفاده از جوش های گوشه منقطع برای انتقال نیروها در اتصال جان به بال تیرهای ساخته شده از ورق (تیرورقها)، اتصال ورقهای تقویتی بال، اتصال قطعات سخت کننده به جان تیرورق و برای اتصال اجزای اعضای ساخته شده از ورق مجاز است. طول مؤثر قطعات جوش منقطع نباید از ۴ برابر بعد جوش و از ۴۰ میلی متر کمتر باشد. فاصله آزاد بین نوارهای جوش منقطع نباید از مقادیر زیر بیشتر شود :
• در قطعات رنگ شده و قطعاتی که رنگ نمیشوند ولی احتمال زنگ زدگی و خوردگی ندارند. ۲۴ برابر ضخامت نازکترین ورق یا ۳۰۰ میلی متر
• در قطعات رنگ نشده که تحت اثر زنگ زدگی و خوردگی حاصل از عوامل جوی قرار گیرند ۱۴ برابر ضخامت نازکترین ورق یا ۱۸۰ میلی متر
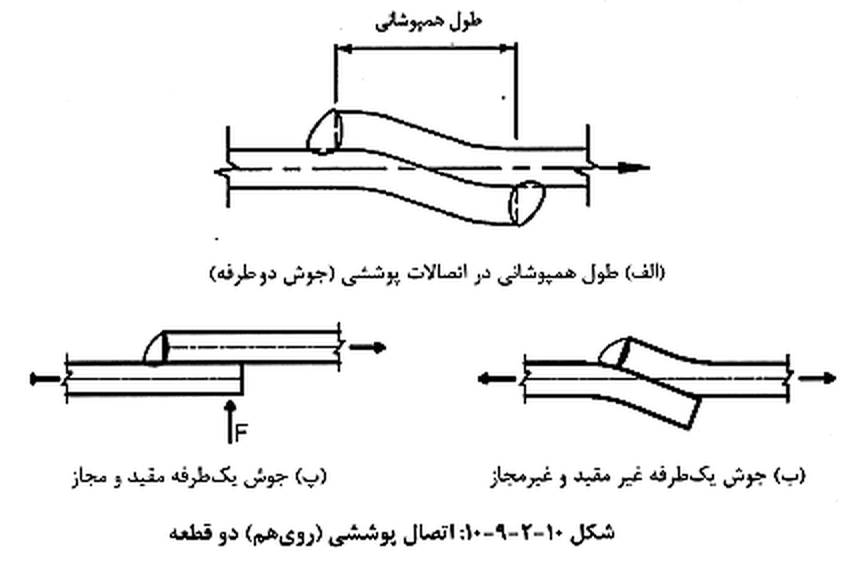
۶- در اتصالات پوششی روی هم دو قطعه که تحت اثر تنشهای محوری قرار دارند، اگر فقط از جوش گوشه عرضی استفاده شده باشد باید انتهای هر دو قطعه به یکدیگر جوش شود و مطابق شکل ۱۰-۲-۹-۱۰ - الف طول هم پوشانی دو قطعه نباید از ۵ برابر ضخامت قطعه نازکتر و ۲۵ میلی متر کوچک تر باشد.
در وضعیتی که اتصال به اندازه کافی مفید شده باشد یا از طریق حداقل دو ردیف طولی جوش انگشتانه یا کام و یا دو یا چند خط جوش گوشه طولی از تغییر شکل ناحیه هم پوشانی و در نتیجه از باز شدن اتصال تحت اثر بار محوری جلوگیری شود می توان مطابق شکل ۱۰-۲-۹-۱۰ - پ از جوش گوشه عرضی فقط از یک طرف اتصال استفاده کرد و در این حالت نیازی به تأمین حداقل طول هم پوشانی نیست.
۷- استفاده از جوش گوشه در لبه سوراخ و شکاف در اتصالات روی هم به منظور انتقال برش یا جلوگیری از کمانش یا جدایی قسمتهای متصل شونده مجاز است جوش های گوشه در سوراخ ها و شکاف ها به عنوان جوش کام یا انگشتانه تلقی نمی شوند.
۸- جوش های گوشه می توانند به انتهای ناحیه اتصال منتهی شده یا قبل از رسیدن به انتهای ناحیه اتصال قطع شوند و یا حتی می توان آنها را طوری جوش داد تا به شکل قوطی یا ناودانی در بیاید. مگر در مواردی به شرح زیر که محدودیتی برای آنها وضع شده است :
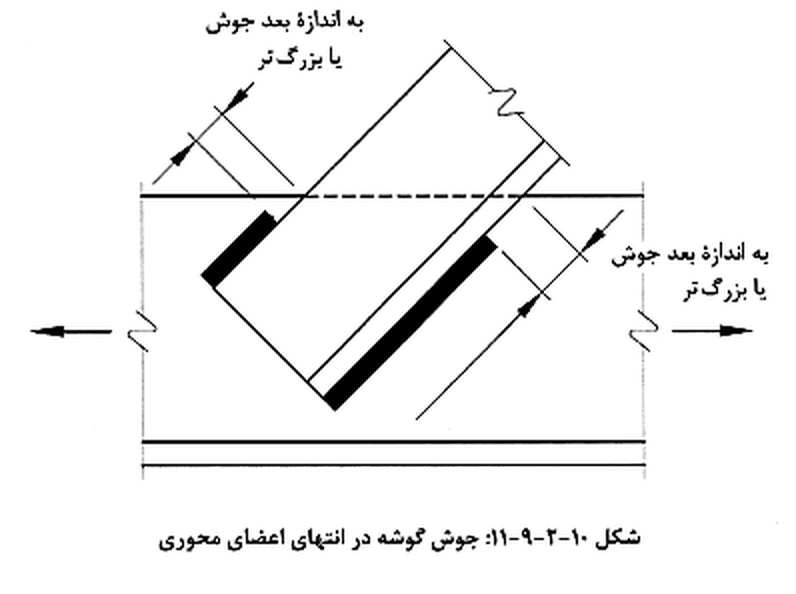
• در اتصالات پوششی روی هم که یکی از قطعه های اتصالی تا پشت لبه قطعه اتصالی دیگر که تحت اثر تنش کششی قرار دارد امتداد یافته باشد جوش گوشه باید در فاصله ای بیشتر یا مساوی با بعد جوش تمام شود (شکل ۱۰-۲-۹-۱۱)
• در اتصالات مفصلی با نبشی نشیمن طول برگشت جوش گوشه در قسمت فوقانی اتصال نبشی نباید از دو برابر بعد جوش گوشه کوچک تر باشد.
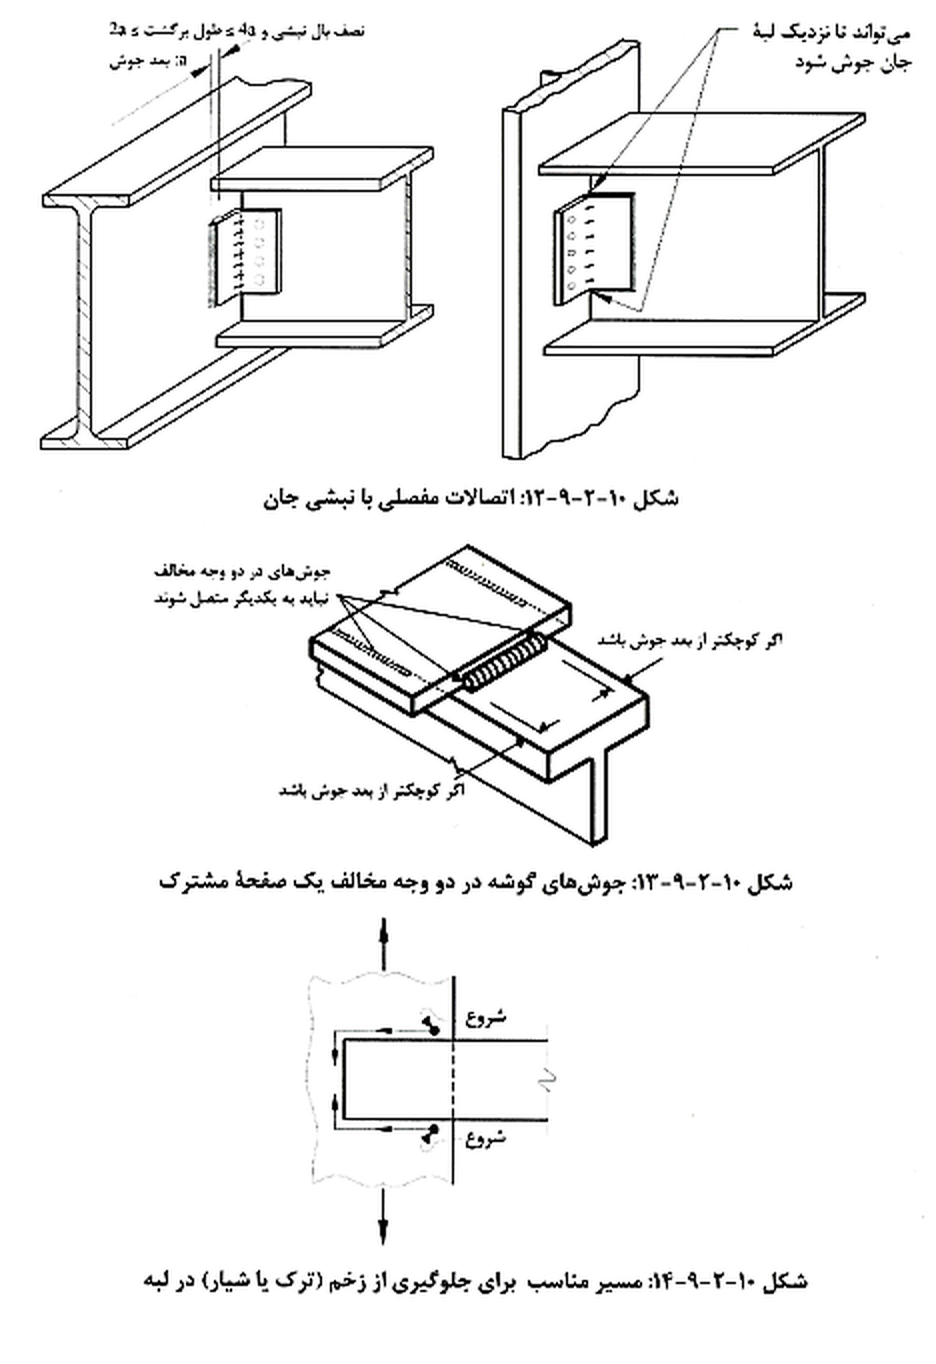
• در اتصالات مفصلی با نبشی های جان که انعطاف پذیری اتصال به مقدار زیادی تابع انعطاف پذیری بال نبشی ها است طول برگشت جوش گوشه در قسمت فوقانی اتصال نبشی به تکیه گاه نباید از دو برابر بعد جوش گوشه کوچک تر و از چهار برابر بعد جوش و نیز نصف پهنای بال نبشی بزرگتر باشد. در این نوع اتصالات برگشت جوش گوشه باید در نقشه ها و جزئیات اجرایی قید شود (شکل ۱۰-۲-۹-۱۲)
• ورقهای سخت کننده عرضی باید به بالهای تیر جوش شود. در مواردی که در اتصال کنترل خستگی مدنظر باشد انتهای جوش گوشه ورقهای سخت کننده عرضی به جان تیرهای با ضخامت جان کوچک تر از ۲۰ میلی متر باید حداقل چهار برابر و حداکثر شش برابر ضخامت جان از پنجه جوش گوشه جان به بال کششی بارگذاری نشده فاصله داشته باشد.
• جوش های گوشه ای که در دو وجه مخالف یک صفحه مشترک ایجاد میشوند. در صورتی که مطابق شکل ۱۰-۲-۹-۱۳ فاصله انتهای جوش گوشه عرضی تا لبه قطعه کوچک تر از بعد جوش باشد باید در گوشه مشترک بین دو نوار جوش قطع شوند.
• در اتصالات پوششی اتصالات روی هم وقتی عضو زیری در کشش است. برای جلوگیری از زخم در لبه و ترد شکنی در جوش انتخاب محل شروع و پایان مسیر جوشکاری باید مورد توجه قرار گیرد (شکل ۱۰-۲-۹-۱۴) همچنین لازم است شروع خط جوش به اندازه حداقل بعد جوش از لبه عضو فاصله داشته باشد.
۳-۲-۹-۲-۱۰ جوش های انگشتانه و کام
الف) سطح مقطع مؤثر: برای جوش انگشتانه و کام سطح مقطع مؤثر در برش مساوی سطح مقطع اسمی سوراخ و شکاف در صفحه برش در نظر گرفته میشود.
ب) محدودیت ها
۱- استفاده از جوش انگشتانه و کام برای انتقال برش در اتصال های پوششی یا جلوگیری از کمانش در عناصر روی هم آمده در اعضای ساخته شده مجاز است.
۲- قطر سوراخ در جوش انگشتانه نباید از ضخامت قطعه سوراخ شده به اضافه ۸ میلی متر کمتر باشد. همچنین قطر مورد اشاره نباید از قطر حداقل به اضافه ۳ میلی متر یا ۲.۲۵ برابر ضخامت جوش بزرگ تر شود.
۳- حداقل فاصله مرکز تا مرکز سوراخ های جوش های انگشتانه ۴ برابر قطر سوراخ است.
۴- در جوش کام طول شکاف نباید از ۱۰ برابر ضخامت جوش بزرگ تر باشد.
۵- در جوش کام پهنای شکاف نباید از ضخامت قطعه بریده شده به اضافه ۸ میلی متر کوچک تر و از ۲.۲۵ برابر ضخامت جوش بزرگ تر باشد.
۶- انتهای شکاف یا باید نیم دایره ای یا خطی مستقیم باشد که گوشه های آن تبدیل به ربعی از دایره (با شعاعی بزرگتر از ضخامت قطعه حاوی شکاف) میشود؛ مگر اینکه انتهای شکاف به لیه قطعه منتهی شده باشد.
۷- حداقل فاصله مرکز تا مرکز شکاف ها در امتداد عمود بر طول چهار برابر پهنای شکاف و حداقل فاصله مرکز تا مرکز شکافها در امتداد طول دو برابر طول شکاف است.
۸- ضخامت جوش انگشتانه و کام در قطعاتی که ضخامت آنها کوچک تر یا مساوی ۱۶ میلی متر است باید برابر با ضخامت قطعه و در قطعاتی که ضخامت آنها بیش از ۱۶ میلی متر است. باید برابر با بزرگترین دو مقدار نصف ضخامت قطعه و ۱۶ میلی متر در نظر گرفته شود.
۴-۲-۹-۲-۱۰ مقاومت موجود جوش ها
مقاومت موجود جوش در طراحی به روش LRFD مساوی ΦRn و در طراحی به روش ASD مساوی Rn/Ω بوده که در آن مقادیر Φ و Ω مطابق جدول ۱۰-۲-۹-۳ تعیین می شوند و Rn مقاومت اسمی جوش است و باید به شرح زیر برابر کوچکترین مقدار محاسبه شده بر اساس حالت های حدی مربوط به مصالح فلز پایه و حالت های حدی مربوط به فلز جوش در نظر گرفته شود:
الف) بر اساس مصالح فلز پایه
(۲-۹-۲-۱۰) Rn=FnBMABM
ب) بر اساس مصالح فلز جوش
(۳-۹-۲-۱۰) Rn=FnwAwe
که در آن :
FnBM = تنش اسمی فلز پایه مطابق جدول ۱۰-۲-۹-۳
Fnw = تنش اسمی فلز جوش مطابق جدول ۱۰-۲-۹-۳
ABM = سطح مقطع فلز پایه
Awe = سطح مقطع مؤثر جوش
در جوش های گوشه به غیر از جوش هایی که تحت اثر نیروهای محوری کششی یا فشاری موازی با محور جوش قرار دارند، کلیه تنشها می تواند به صورت برشی بر روی سطح مقطع مؤثر جوش در نظر گرفته شود. در صورتی که جوش تحت اثر ترکیبی از لنگر خمشی پیچشی، نیروی برشی و نیروی محوری قرار داشته باشد، تنشهای مورد اشاره برآیند (به صورت برداری) تنشهای ناشی از این نیروها خواهد بود که باید کمتر از مقاومت موجود جوش مطابق جدول ۱۰-۲-۹-۳ باشد.
یادداشت های جدول ۱۰-۲-۹-۳ :
* Fy = تنش تسلیم فلز پایه F تنش کششی نهایی فلز پایه، Fue = تنش کششی نهایی فلز جوش
** فلز جوش باید مطابق بند ۱۰-۲-۹-۲-۶ سازگار با مصالح فلز پایه باشد .
تبصره ۱: برای جوش های گوشه ای که در آنها تمامی خطوط جوش موازی یکدیگر بوده و نیروی وارد بر مرکز ثقل آنها نسبت به خطوط طولی جوش دارای زاویه θ باشد. به عنوان یک گزینه دیگر طراحی مقاومت اسمی فلز جوش گوشه را می توان از طریق رابطه زیر نیز تعیین نمود :
(۴-۹-۲-۱۰) Rn=FnwAwe
که در آن :
(۴-۹-۲-۱۰) Fnw=۰.۶Fue(۱.۰+۰.۵۰Sin¹.⁵θ)
که در آن :
Φ=۰.۷۵ (LRFD) , Ω=۲.۰ (ASD)
θ = زاویه بین امتداد نیروی وارد بر مرکز ثقل جوش ها نسبت به خطوط طولی جوش ها
تبصره ۲: برای گروه جوش گوشه که متشکل از جوش های گوشه طولی و عرضی عمود بر محور جوش های گوشه طولی بوده و نیروی وارد بر مرکز ثقل گروه جوش ها در امتداد جوش های گوشه طولی باشد به عنوان یک گزینه دیگر طراحی مقاومت اسمی گروه جوش گوشه را می توان مطابق روابط زیر بزرگترین دو مقدار Rn۱ و Rn۲ در نظر گرفت :
(۶-۹-۲-۱۰) Rn۱=Rnwl+Rnwt
(۷-۹-۲-۱۰) Rn۲=۰.۸۵Rnwl+۱.۵Rnwt
که در آن :
Rnwl = مقاومت اسمی کل برای جوش گوشه بارگذاری شده به صورت طولی که با توجه به جدول ۳-۹-۲-۱۰ تعیین میشود.
Rnwt = مقاومت اسمی کل برای جوش گوشه بارگذاری شده به صورت عرضی که با توجه به جدول ۳-۹-۲-۱۰ و بدون در نظر گرفتن افزایش تبصره (۱) بالا تعیین میشود.
تبصره ۳: روش مرکز آنی دوران برای گروه جوش هایی که تحت اثر هم زمان برش و پیچش قرار دارند در صورت رعایت سازگاری کرنش ها می تواند به عنوان یک روش قابل قبول برای تعیین مقاومت مورد نیاز گروه جوش ها مورد استفاده قرار گیرد.
۵-۲-۹-۲-۱۰ ترکیب انواع جوش ها
اگر در یک اتصال از ترکیب دو یا چند نوع جوش به صورت مجموعه (جوش شیاری جوش گوشه جوش انگشتانه و جوش کام) استفاده شود برای تعیین مقاومت موجود اتصال باید مقاومت موجود هر یک از جوش ها را جداگانه نسبت به محور مجموعه جوش محاسبه و سپس مقاومت موجود مجموعه را از مجموع مقاومت های موجود تک تک جوش ها تعیین نمود.
۶-۲-۹-۲-۱۰ الکترود فلز پرکننده سازگار با فلز پایه
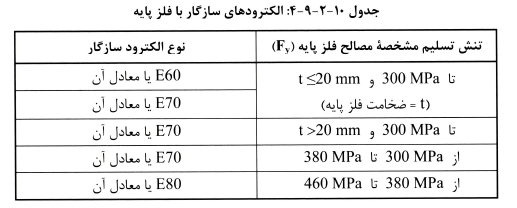
الکترود فلز پرکننده جوش سازگار با فلز پایه مطابق جدول زیر تعریف میشود :
فلز پرکننده جوش (نوع الکترود مصرفی) برای انواع مختلف جوش ها باید الزامات زیر را تأمین نماید:
۱- برای جوش های شیاری با نفوذ کامل تحت اثر کشش در راستای عمود بر محور جوش یا تحت اثر برش در راستای محور طولی جوش (به غیر از جوش های اتصال بال به جان مقاطع اعضای خمشی) باید مطابق جدول ۱۰-۲-۹-۴ از فلز پرکننده سازگار با حداکثر یک رده بالاتر از فلز پرکننده سازگار استفاده شود.
۲- برای جوش های شیاری با نفوذ کامل در سایر وضعیتهای بارگذاری و نیز برای جوش های شیاری با نفوذ نسبی استفاده از فلز پرکننده دارای مقاومتی حداکثر یک رده پایین تر از مقاومت فلز پرکننده سازگار مجاز است.
۳- برای جوش های گوشه انگشتانه و کام رعایت فلز پرکننده سازگار الزامی نبوده، لیکن در هر حال استفاده از فلز پرکننده دارای مقاومتی بیش از یک رده بالاتر از مقاومت فلز پرکننده سازگار مجاز نیست.
۷-۲-۹-۲-۱۰ فلز جوش مختلط
هرگاه طاقت نمونه زخم دار آزمایش شارپی به عنوان شرطی برای مصالح جوش تعیین شده باشد. مصالح و روش جوشکاری برای فلز تمام جوش ها اعم از خال جوش عبور جوش در عمق و ریشه اتصال یا عبورهای بعدی که جوش تکمیلی را در اتصال ایجاد میکند باید سازگاری لازم را داشته باشد تا طاقت نمونه زخم دار برای فلز جوش مختلط محرز شود.
۳-۹-۲-۱۰ پیچ ها و میلههای دندانه شده
۱-۳-۹-۲-۱۰ انواع پیچ ها
رده مکانیکی و مشخصات انواع متداول پیچهای مورد استفاده در سازه های فولادی برای پیچ های معمولی و پر مقاومت در جدول ۱۰-۱-۵ ارائه شده است. برای میلههای دندانه شده استفاده از کلیه فولادهای مجاز ساختمانی معرفی شده در بخش ۱۱۰ بلامانع است برای هر پیچ باید واشر و مهره سازگار مورد استفاده قرار گیرد.
اتصالات پیچی از لحاظ نحوهی اجرای پیچ ها (سفت کردن آنها) و مقاومت موجود آنها به شرح زیر به سه دسته "اتکایی" ، "پیش تنیده" و "لغزش بحرانی" تقسیم بندی می شوند:
الف) اتصالات پیچی اتکایی: اتصالات پیچی اتکایی اتصالاتی هستند که سفت کردن آنها در حد سفتی کامل بوده و به لحاظ مقاومت برشی پیچ ها نیروی برشی را از طریق اتکای تنه پیچ (قلم پیچ) به جداره سوراخ انتقال می دهند و از مقاومت لغزشی موجود بین سطوح تماس اتصال صرف نظر میشود.
سفتی کامل نحوه سفت کردنی است که با یک آچار ساده و حداکثر توان یک کارگر معمولی یا چند دور آچارهای بادی و الکتریکی قابل حصول فرض میشود. در این حالت سطوح اتصال باید در تماس با یکدیگر قرار گیرند و تمامی پیچ ها باید به حدی سفت باشند که باز شدن آنها بدون آچار ممکن نباشد. ممکن است در یک اتصال با تعداد پیچ زیاد عمل سفت کردن هر پیچ چند بار انجام شود تا حصول این امر احراز گردد. در بستن پیچ های یک اتصال باید از قسمت سخت تر شروع به سفت کردن کرد تا این عمل موجب جدایش قطعات در قسمت های دیگر نشود.
به جز مواردی که در بخش (ب) و (پ) همین بند و نیز در اتصالات اعضای فشاری ساخته شده مطابق بند ۱۰-۲-۴-۶-۲ قید شده است استفاده از اتصالات اتکایی با پیچ های معمولی یا پر مقاومت مجاز است. مقاومت موجود پیچها در اتصالات اتکایی بر اساس بندهای ۱۰-۲-۹-۳-۳ و ۱۰-۲-۹-۳-۴ و جدول ۱۰-۲-۹-۹ به دست می آید. همچنین مقاومت اتکایی و پارگی موجود باید مطابق بندهای ۱۰-۲-۹-۳-۷ و ۱۰-۲-۹-۳-۸ کنترل گردد.
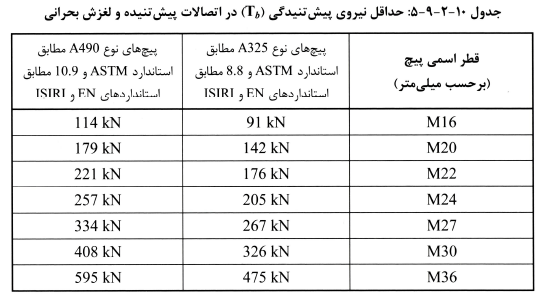
ب) اتصالات پیش تنیده: اتصالات پیش تنیده اتصالاتی هستند که اولاً پیچ های آن از جنس فولاد پر مقاومت باشد و ثانیاً به لحاظ مشخصات هندسی قابلیت پیش تنیدگی داشته باشند و ثالثاً پیچ ها در هنگام سفت کردن پس از حصول حالت سفتی کامل به روش مناسبی پیش تنیده شوند. روش های مناسب پیش تنیده کردن یک پیچ شامل روش «سفت کردن اضافی مهره» استفاده از «واشر نیروسنج» ، «آچار مدرج کالیبره شده» پیچ های کشش کنترل و استفاده از دیگر ابزارهای ویژه هستند. در فصل ۱۰-۴ در مورد این روش ها توضیحات بیشتری ارائه شده است. حداقل نیروی پیش تنیدگی در این پیچ ها باید مطابق مقادیر جدول ۱۰-۲-۹-۵ باشد. مقاومت برشی و اتکایی موجود این نوع اتصالات مطابق اتصالات اتکایی تعیین میگردد و در آنها از مقاومت لغزشی موجود سطوح تماس اتصال صرف نظر میشود. در اتصالات پیش تنیده به غیر از اتصالاتی که ملاک طراحی آنها نیروهای ناشی از زلزله بوده و باید الزامات فصل ۱۰-۳ این مبحث برای سطوح تماس آنها تأمین شود. رعایت شرایط اضافی الزامی نیست استفاده از این نوع اتصالات علاوه بر مواردی که در این مبحث ذکر شده در شرایط زیر الزامی است :
- در اتصالات اعضای فشاری ساخته شده مطابق الزامات بخش ۱۰-۲-۴
- در اتصالاتی که تحت اثر ارتعاش احتمال شل شدگی پیچ ها وجود داشته باشد.
- در مواقعی که اتصال تحت اثر نیروهای رفت و برگشتی قابل ملاحظه قرار دارد.
- در مواقعی که اتصال تحت اثر بارهای خستگی آور بدون برگشت جهت بار قرار دارد.
- کلیه پیچ ها در رده مقاومتی A۴۹۰ مطابق استاندارد ASTM و ۱۰.۹ مطابق استانداردهای EN و ISIRI و بالاتر که تحت اثر نیروی کششی همراه با نیروی برشی یا بدون آن و با یا بدون اثر خستگی قرار دارند.
پ) اتصالات لغزش بحرانی: اتصالات لغزش بحرانی اتصالاتی هستند که در آنها پیچ ها مانند پیچ های پیش تنیده به یکی از روش های مجاز سفت می شوند؛ لیکن انتقال نیروی برشی در اتصال توسط مقاومت در برابر لغزش بین سطوح در تماس اتصال انجام می پذیرد. در اتصالات لغزش بحرانی سطوح تماس باید دارای وضعیت سطحی کلاس A یا B مطابق بند ۱۰-۲-۹-۳-۵ باشند. در سطوح در تماس این نوع اتصالات نباید لغزش رخ دهد و پیچ به جداره سوراخ اتکاء نمی یابد. با این وجود مقاومت اتکایی و پارگی موجود باید مطابق بندهای ۱۰-۲-۹-۳-۷ و ۱۰-۲-۹-۳-۸ کنترل شود. مقاومت موجود این پیچ ها مطابق بند ۱۰-۲-۹-۳-۵ و ۱۰-۲-۹-۳-۶ انجام می پذیرد. استفاده از اتصالات لغزش بحرانی علاوه بر مواردی که در سایر بخش های این مبحث ذکر شده در شرایط زیر الزامی است :
- در کلیه مواردی که لغزش در اتصال موجب ناپایداری یا کاهش مقاومت موجود سازه میشود.
- در مواقعی که اتصال تحت اثر نیروهای دینامیکی با تکرار زیاد توأم با اثر خستگی قرار دارد. مطابق این مبحث بارهای باد و زلزله در ردیف بارهای دینامیکی با تکرار زیاد قرار نمی گیرند.
- در مواردی که در اتصال از سوراخ بزرگ شده یا لوبیایی در امتداد نیرو استفاده شده باشد و استفاده از آنها در این مبحث مجاز شمرده شده باشد.
- در اتصال انتهای ورقهای پوششی بال های تیر مطابق بند ۱۰-۲-۵-۱۳ .
تبصره: در مواردی که قطر اسمی پیچ غیر از اعداد ذکر شده در جدول ۱۰-۲-۹-۵ باشد، حداقل نیروی پیش تنیدگی را می توان برابر ۰.۵۵AnbFu (که معادل ۰.۷AebFu است) در نظر گرفت که در آن Anb سطح مقطع اسمی پیچ Aeb سطح مقطع پیچ در محل دندانه ها و Fu تنش کششی نهایی مصالح پیچ است.
۲-۳-۹-۲-۱۰ مشخصات و فواصل سوراخ ها در اتصالات پیچی
در اتصالات پیچی لازم است قطعات فولادی به نحو صحیح و متناسب با قطر پیچ سوراخ شوند. دقت در سوراخ کاری و سالم بودن جداره سوراخ و رعایت فواصل سوراخ ها از لبه قطعه و نیز از یکدیگر نقش مهمی در میزان مقاومت و باربری اتصالات پیچی ایفا میکند از این رو باید به شرح زیر الزامات بندهای (الف) تا (ج) در طراحی و محاسبه رعایت گردند.
الف) انواع سوراخ ها در اتصالات پیچی
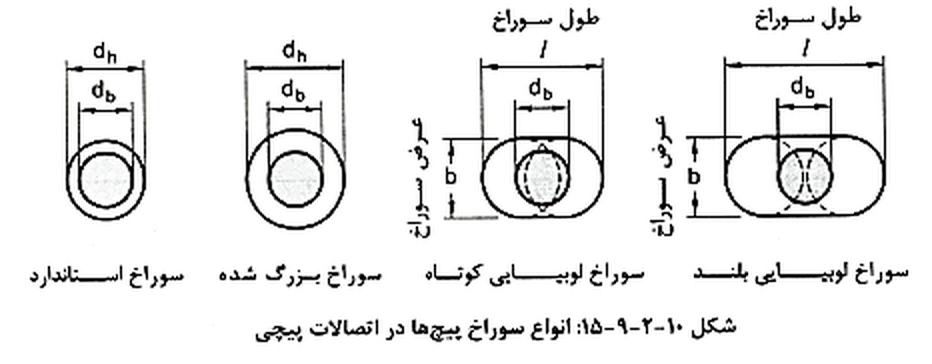
مطابق شکل ۱۰-۲-۹-۱۵ در اتصالات پیچی سوراخ ها باید یکی از انواع زیر باشند :
۱- سوراخ استاندارد
۲- سوراخ بزرگ شده
۳- سوراخ لوبیایی کوتاه
۴- سوراخ لوبیایی بلند
ب) محدودیت ابعاد اسمی سوراخ ها و دامنه کاربرد آنها
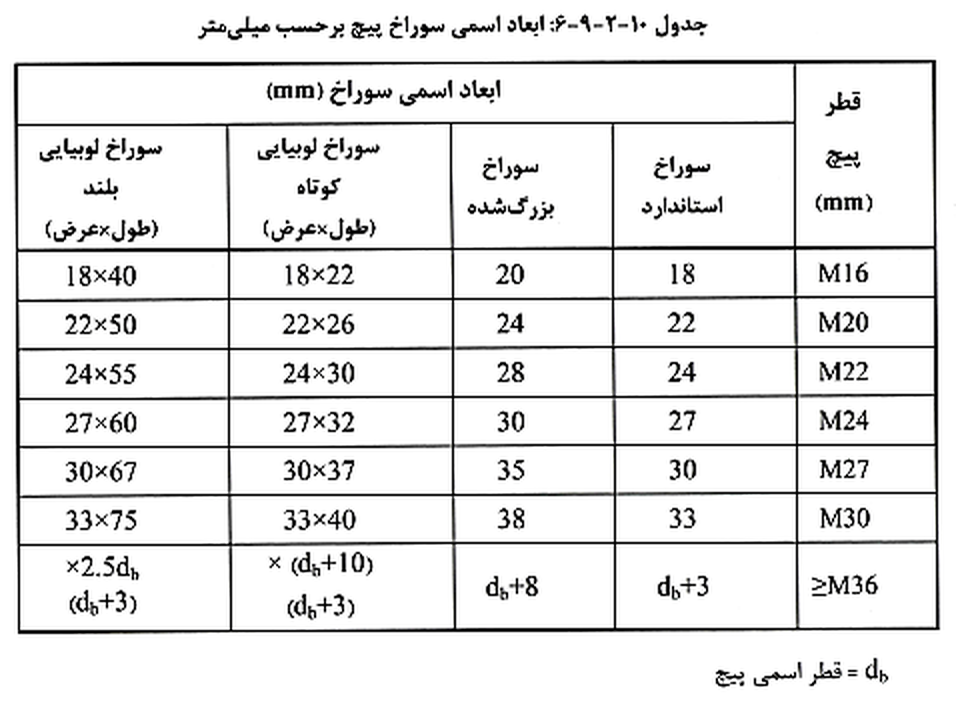
۱- ابعاد حداکثر سوراخ پیچ ها باید مطابق جدول ۱۰-۲-۹-۶ باشند.
۲- سوراخ های بزرگ شده فقط در اتصالات لغزش بحرانی مجاز است.
۳- سوراخ لوبیایی کوتاه در تمام امتدادها در اتصالات لغزش بحرانی مجاز است اما در اتصالات اتکایی و پیش تنیده استفاده از آنها زمانی مجاز است که امتداد طولی سوراخ عمود بر امتداد نیرو باشد.
۴- سوراخ لوبیایی بلند در تمام امتدادها در اتصالات لغزش بحرانی مجاز است اما در اتصالات اتکایی و پیش تنیده استفاده از آنها زمانی مجاز است که امتداد طولی سوراخ عمود بر امتداد نیرو باشد. لیکن در هر سه نوع اتصال سوراخ لوبیایی بلند باید فقط در یکی از ورقهای اتصال تعبیه شود.
۵- در ورق کف ستون ها برای عبور میل مهارها استفاده از سوراخ استاندارد بدون استفاده از واشر تنظیم کننده اضافی در روی ورق کف ستون در محل سوراخ مجاز است. در صورتی که برای نصب سازه نیاز به تعبیه سوراخ های با قطر بزرگتر از سوراخ های استاندارد باشد. در این صورت لازم است بر روی ورق کف ستون در محل سوراخ از واشر تنظیم کننده اضافی با ابعادی بزرگتر از ابعاد سوراخ کف ستون و دارای سوراخ استاندارد که به نحو مناسبی به ورق کف ستون جوش میشود استفاده شود. این واشر باید دارای مقاومت موجود کافی در برابر اتکا و اتصال آن به ورق کف ستون دارای مقاومت برشی موجود کافی در برابر برش میل مهار باشد. در هر حال قطر سوراخ های تعبیه شده در ورق کف ستون نباید از قطر سوراخ های بزرگ شده به اضافه دو میلی متر بزرگ تر باشد.
۶- در صورت استفاده از پیچهایی با قطر اسمی به غیر از آنچه در جدول ۱۰-۲-۹-۶ آمده است. ابعاد اسمی سوراخ های متناظر با آنها از طریق درون یابی مقادیر مندرج در این جدول به دست می آید.
پ) حداقل فاصله سوراخ ها تا لبه
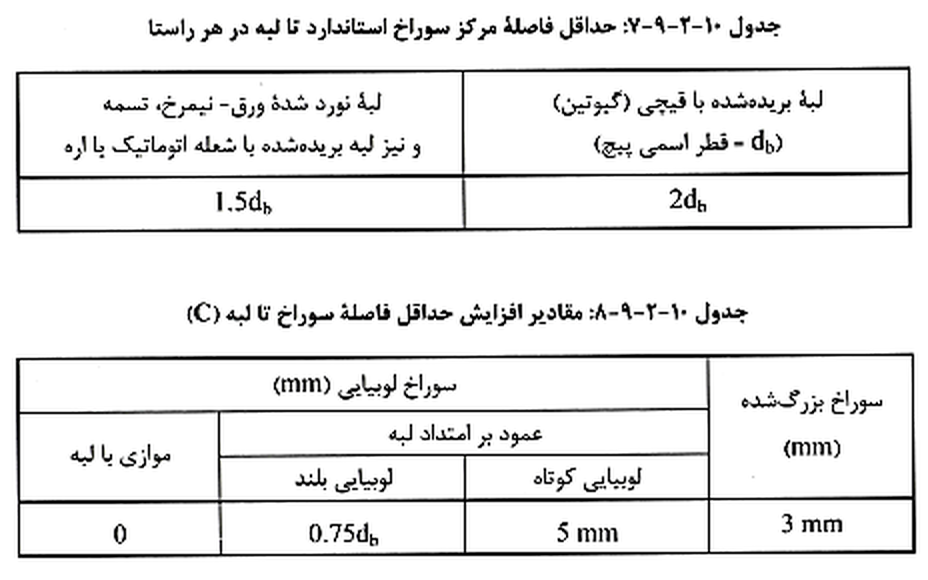
فاصله مرکز سوراخ های استاندارد تا لبه قطعه متصل شونده نباید از مقادیر داده شده در جدول ۱۰-۲-۹-۷ کوچک تر باشد برای سوراخ های بزرگ شده و لوبیایی فاصله مرکز سوراخ تا لبه نباید از آنچه برای سوراخ استاندارد تعیین شده به اضافه مقدار مطابق جدول ۱۰-۲-۹-۸، کوچک تر باشد.
ث) حداکثر فاصله مرکز سوراخ تا لبه
حداکثر فاصله مرکز سوراخ تا نزدیک ترین لبه قطعه در هر راستا به شرح زیر است :
۱- برای قطعات رنگ شده و قطعاتی که رنگ نمی شوند ولی احتمال زنگ زدگی و خوردگی ندارند فاصله از مرکز هر سوراخ تا نزدیکترین لبه قطعه در هر راستا نباید از ۱۲ برابر ضخامت نازکترین قطعه و ۱۵۰ میلی متر بیشتر شود.
۲- برای قطعات رنگ نشده ای که تحت اثر خوردگی ناشی از عوامل جوی قرار داشته باشند. فاصله از مرکز هر سوراخ تا نزدیک ترین لبه قطعه در هر راستا نباید از هشت برابر ضخامت نازکترین قطعه و ۱۲۵ میلی متر بیشتر شود.
ج) حداکثر فاصله مرکز تا مرکز سوراخ ها در اتصالات پیچی
حداکثر فاصله مرکز تا مرکز سوراخ ها در اتصالات پیچی در هر راستا به شرح زیر است:
۱- در قطعات رنگ شده و قطعاتی که رنگ نمیشوند ولی احتمال زنگ زدگی و خوردگی ندارند فاصله بین مرکز سوراخ ها نباید از ۲۴ برابر ضخامت نازکترین قطعه متصل شونده و ۳۰۰ میلی متر بیشتر شود.
۲- در قطعات رنگ نشده ای که تحت اثر خوردگی ناشی از عوامل جوی قرار داشته باشند، فاصله بین مرکز سوراخ ها نباید از ۱۴ برابر ضخامت نازک ترین قطعه متصل شونده و ۱۸۰ میلی متر بیشتر شود.
۳-۳-۹-۲-۱۰ مقاومت کششی و برشی موجود پیچ ها و میلههای دندانه شده در اتصالات اتکایی و پیش تنیده
در تعیین مقاومت های موجود پیچ ها و میلههای دندانه شده، سطح مقطع اسمی پیچ ها خارج از ناحیه دندانه شده و میلههای دندانه شده (خارج از ناحیه دندانه شده) ملاک است. همچنین در میلههای دندانه شده از میلگرد آجدار ساخته می شوند، در تعیین مقاومت های موجود آنها، سطح مقطع ناحیه تراشکاری شده (خارج از ناحیه دندانه شده) که عموماً کوچک تر از قطر زمینه میلگرد است ملاک محاسبه خواهد بود.
در اتصالات اتکایی و پیش تنیده در طراحی به روش LRFD مقاومت کششی و برشی طراحی مساوی ΦRn و در طراحی به روش ASD مقاومت کششی و برشی مجاز مساوی
Rn/Ω بوده که در آن مقدار Rn برای پیچ های معمولی پیچ های پر مقاومت و میلههای دندانه شده باید بر اساس حالت های حدی گسیختگی کششی و برشی از رابطه زیر تعیین شود :
(۸-۹-۲-۱۰) Rn=FnAb
Φ=۰.۷۵ (LRFD) , Ω=۲.۰ (ASD)
در روابط فوق :
Ab = سطح مقطع اسمی پیچ یا میله دندانه شده
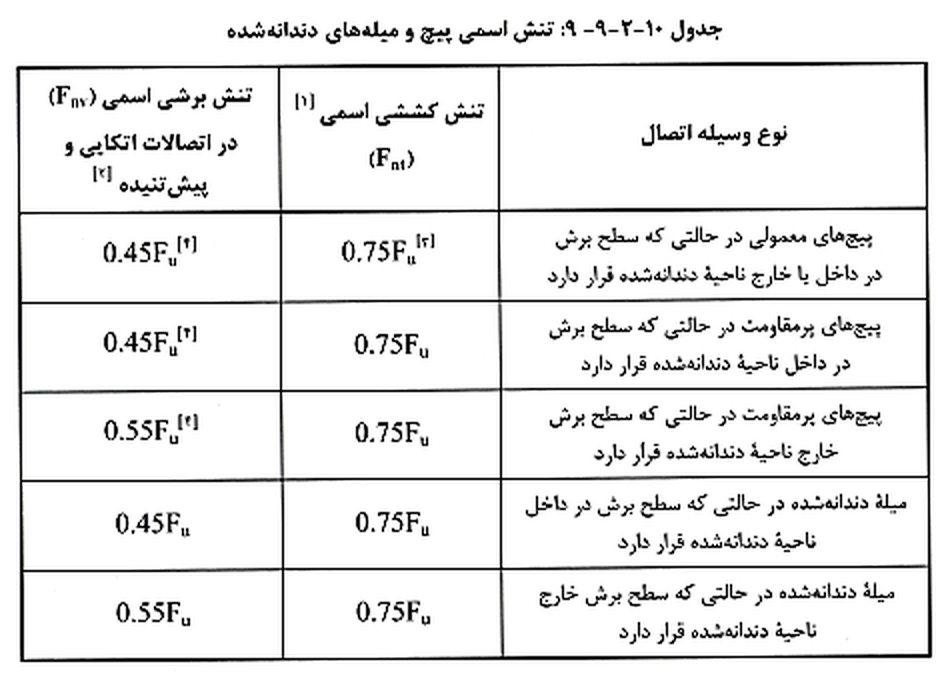
Fn = تنش کششی اسمی (Fnt) یا تنش برشی اسمی (Fnv) مطابق مقادیر جدول ۱۰-۲-۹-۹
یادداشت ها :
[۱] برای تنش کششی اسمی پیچهای پر مقاومت تحت اثر تنش کششی ناشی از خستگی به آئین نامه های معتبر بین المللی رجوع شود.
[۲] در صورتی که در محل اتصال از ورق پرکننده استفاده شود رعایت ضوابط بند ۱۰-۲-۹-۵-ت الزامی است.
[۳] در پیچ های معمولی که طول گیره آنها از پنج برابر قطرشان بیشتر است مقادیر فوق باید به ازای هر ۲ میلی متر طول اضافی گیره یک درصد کاهش داده شود.
[۴] در اتصالات انتهایی اعضای با بار محوری وقتی که فاصله اولین و آخرین پیچ در امتداد نیرو از ۹۵۰ میلی متر تجاوز کند این مقادیر را باید ۱۶.۷ درصد کاهش داد.
[۵] در جدول فوق ،Fu تنش کششی نهایی پیچ است.
تبصره: در اتصالات پیچی تحت اثر کشش خالص یا کشش ناشی از خمش هنگامی که لبه قطعه پیچ شده به لبه قطعه دیگر اتکا میکند در تعیین مقاومت مورد نیاز پیچ ها باید آثار ناشی از عمل اهرمی نیز در نظر گرفته شود.
۴-۳-۹-۲-۱۰ اثر مشترک کشش و برش در اتصالات اتکایی و پیش تنیده
در اتصالات اتکایی و پیش تنیده در مواردی که تنش کششی یا برشی مورد نیاز کمتر از ۳۰ درصد تنش موجود متناظر باشد لزومی به در نظر گرفتن اثر مشترک کشش و برش نیست. در غیر این صورت مقاومت کششی و برشی اسمی پیچها ناشی از اثر توام کشش و برش باید بر اساس حالت های حدی گسیختگی کششی و برشی و نیز مقادیر ضرایب Φ و Ω به شرح زیر تعیین شوند :
F'nt = مقاومت کششی اصلاح شده شامل آثار تنش برشی Fa
F'nv = مقاومت برشی اصلاح شده شامل آثار تنش کششی
Fnt = مقاومت کششی اسمی مطابق جدول ۱۰-۲-۹-۹
Fnv - مقاومت برشی اسمی مطابق جدول ۱۰-۲-۹-۹
fut = تنش کششی مورد نیاز در طراحی به روش LRFD
fuv = تنش برشی مورد نیاز در طراحی به روش LRFD
fat = تنش کششی مورد نیاز در طراحی به روش ASD
fav = تنش برشی مورد نیاز در طراحی به روش ASD
Ab = سطح مقطع اسمی پیچ
۵-۳-۹-۲-۱۰ مقاومت کششی و برشی موجود در اتصالات لغزش بحرانی
مقاومت کششی موجود پیچ های پر مقاومت در اتصالات لغزش بحرانی عیناً مشابه مقاومت کششی موجود آنها در اتصالات اتکایی و پیش تنیده بوده و بر اساس الزامات بند ۱۰-۲-۹-۳-۳ تعیین میشود.
مقاومت برشی موجود پیچ های پر مقاومت در اتصالات لغزش بحرانی بر اساس حالت حدی لغزش مساوی ΦRnv در طراحی به روش LRFD و مساوی Rnv/Ω در طراحی به روش ASD بوده که در آن Φ (ضریب کاهش مقاومت) ، Ω (ضریب اطمینان) و Rnv مقاومت برشی اسمی به شرح زیر تعیین می شوند.
(۱۱-۹-۲-۱۰) Rnv=μDuhfTbns
برای سوراخ های استاندارد و سوراخ لوبیایی کوتاه در امتداد عمود بر راستای نیرو
Φ=۱.۰۰ (LRFD) , Ω=۱.۵ (ASD)
برای سوراخ های بزرگ شده و سوراخ لوبیایی کوتاه در امتداد موازی با راستای نیرو
Φ=۰.۸۵ (LRFD) , Ω=۱.۷۶ (ASD)
برای سوراخ های لوبیایی بلند
Φ=۰.۷۰ (LRFD) , Ω=۲.۱۴ (ASD)
μ = ضریب اصطکاک به شرح زیر :
• برای وضعیت سطحی کلاس μ=۰.۳ : A
این وضعیت سطحی باید دارای یکی از شرایط زیر باشد:
۱- سطح تمیز شده فلس دار حداقل با درجه ۱۲ مطابق فصل ۱۰-۴ و رنگ نشده کاملاً محافظت شده
۲- سطح تمیز شده و ماسه پاشی شده فلس دار حداقل با درجه ۱ Sa مطابق فصل ۱۰-۴ با پوشش تایید شده این کلاس مطابق استانداردهای معتبر
۳- سطح گالوانیزه شده به روش حوضچه داغ و زیر شده
• برای وضعیت سطحی کلاس μ=۰.۵ : B
این وضعیت سطحی باید دارای یکی از شرایط زیر باشد :
۱- سطح تمیز شده و ماسه پاشی شده حداقل با درجه Sa۲.۵ مطابق فصل ۱۰-۴ و رنگ نشده کاملاً محافظت شده
۲- سطح تمیز شده و ماسه پاشی شده حداقل با درجه Sa۲.۵ با پوشش تایید شده این کلاس مطابق استانداردهای معتبر
۱.۱۳ = Du که معرف نسبت پیش تنیدگی متوسط پیچ ها به پیش تنیدگی حداقل اسمی پیچ ها است.
hf = ضریب کاهش به خاطر وجود ورقهای پرکننده در بین قطعات متصل به یکدیگر به شرح زیر :
• در صورت عدم نیاز به ورقهای پرکننده در بین قطعات متصل به یکدیگر مساوی ۱
• در صورت استفاده فقط از یک ورق پرکننده در بین قطعات متصل به یکدیگر مساوی ۱
• در صورت استفاده از دو یا تعداد بیشتری از ورقهای پرکننده در بین قطعات متصل به یکدیگر مساوی ۰.۸۵
Tb = حداقل نیروی پیش تنیدگی پیچ مطابق مقادیر جدول ۱۰-۲-۹-۵
ns = تعداد صفحات لغزش
 تصویر ۱
 تصویر ۲
 تصویر ۳
 تصویر ۴
 تصویر ۵
 تصویر ۶
 تصویر ۷
 تصویر ۸
 تصویر ۹
 تصویر ۱۰
 تصویر ۱۱
 تصویر ۱۲
 تصویر ۱۳
 تصویر ۱۴
 تصویر ۱۵
 تصویر ۱۶
 تصویر ۱۷
 تصویر ۱۸
 تصویر ۱۹
 تصویر ۲۰
 تصویر ۲۱
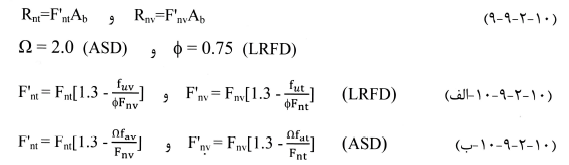 تصویر ۲۲