کلیه سوراخ هایی که به منظور دسترسی و تسهیل جوشکاری تعبیه آنها الزامی است برای قرار دادن مصالح جوش در موضع مورد نظر باید فضای کافی برای دسترسی داشته باشند. این سوراخ ها و نیز قسمت های برش داده بال در انتهای تیرها باید به صورتی کاملاً یکنواخت با انحنای ملایم و بدون گوشه های تیز تعبیه شوند.
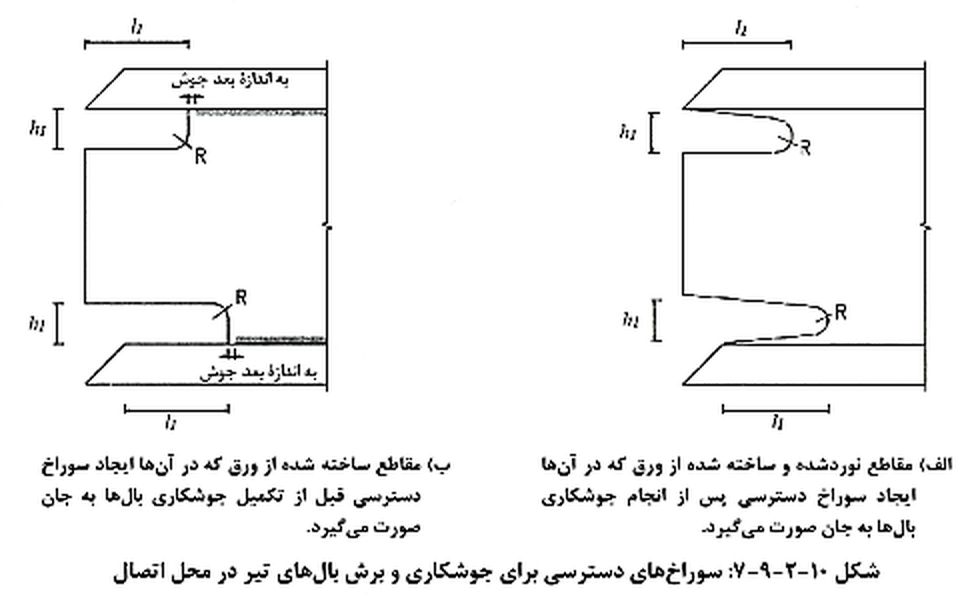
طول سوراخ های دسترسی (فاصله l۱ نشان داده شده در شکل های ۱۰-۲-۹-۷ - الف و ب) نباید کمتر از ۴۰ میلی متر و کمتر از ۱.۵ برابر ضخامت ورقی گردد که سوراخ دسترسی در آن ایجاد میشود.
ارتفاع سوراخ دسترسی (h۱) نباید از ۲۰ میلی متر و از ضخامت ورقی که سوراخ دسترسی در آن ایجاد میشود کوچک تر و از ۵۰ میلی متر بزرگتر در نظر گرفته شود مطابق شکل ۱۰-۲-۹-۷ ، شعاع قوس های سوراخ دسترسی جوش نباید کوچکتر از ۱۰ میلی متر انتخاب شود.
در مقاطع نورد شده و ساخته شده از ورق که در آنها ایجاد سوراخ دسترسی پس از اتمام جوشکاری بال ها به جان صورت میگیرد لبه جان باید از سطح بال تا سطح تو رفتگی سوراخ دسترسی به صورت شیب دار کاملا یکنواخت و بدون گوشه های تیز باشد.
در مقاطع ساخته شده از ورق که در آنها ایجاد سوراخ دسترسی قبل از تکمیل جوشکاری بال ها به جان صورت میگیرد انتهای سوراخ دسترسی می تواند عمود بر بال باشد مشروط بر آنکه انتهای جوش به اندازه بعد جوش از سوراخ دسترسی فاصله داشته باشد.
در نیمرخهای سنگین و مقاطع ساخته شده از ورق که از ورقهایی به ضخامت بیش از ۴۰ میلی متر ساخته میشوند لبه های برش داده تبر یا سوراخ های دسترسی که توسط شعله بریده شده باشند را باید با سنگ زدن به صورت فلز صاف و براق در آورد. اگر قسمت های منحنی بریده شده در محل سوراخ دسترسی توسط عمل مته کردن یا برقوزدن صورت گرفته باشد نیازی به سنگ زدن و صاف کردن نخواهد بود.
 تصویر ۶