سازنده موظف است کنترل کیفیت دقیقی بر عملیات بستن پیچ ها و مهره ها و نیز پیش تنیده کردن پیچ ها در کارگاه نصب اعمال داشته و گزارش های مربوط به این کنترل ها را جهت بررسی و تأیید نمایندهی کارفرما ارائه نماید. نمایندهی کارفرما می تواند به طور مستقل یا از طریق آزمایشگاه با صلاحیت، پیش تنیدگی پیچ ها را کنترل نماید. تصمیم نمایندهی کارفرما در مورد کفایت پیش تنیدگی پیچ ها قطعی خواهد بود.
برای پیچ های پر مقاومت به کار گرفته شده در اتصالات پیش تنیده و لغزش بحرانی نیروی پیش تنیدگی لازم برای سفت کردن پیچ ها باید مطابق مقادیر جدول های ۱۰-۴-۸ - الف و ب انتخاب شود. پیش تنیدگی میتواند به یکی از روش های زیر انجام شود.
الف) چرخاندن اضافی مهره ها
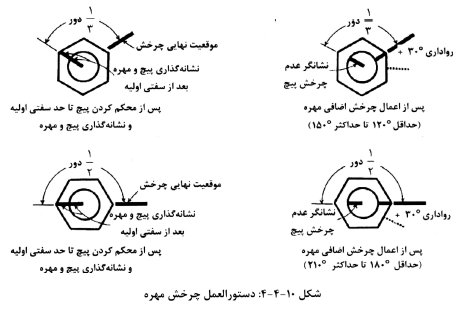
پیچ هایی که به وسیله چرخاندن اضافی مهره پیش تنیده میشوند بعد از آنکه پیچ ها کاملاً سفت شدند. مطابق شکل ۱۰-۴-۴ نقطه ای از پیچ و مهره را که روبه روی هم قرار دارند نشانه گذاری کرده سپس کنترل میشود که چرخش اضافی مطابق جدول ۱۰-۴-۱۰ به میزان کافی انجام شده باشد. برای کنترل پیش تنیدگی پیچ ها باید از آچار مدرج مناسب که قبلاً مطابق بند ۱۰-۴-۵-۵ کالیبره شده است. استفاده شود.
ب) آچار مدرج
پ) پیچ های کشش کنترل (TC Bolt)
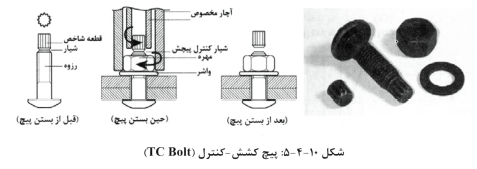
پیچ هایی هستند که با رسیدن به نیروی پیش تنیدگی قطعه شاخص متصل به انتهای بدنه توسط آچار مخصوص به صورت پیچشی کنده میشود. در این روش باید اطمینان حاصل شود که نیروی کششی در لحظه کنده شدن قطعه مورد اشاره همان مقدار نیروی پیش تنیدگی پیچ بر اساس جداول ۴-۱۰-۸ (الف یا ب) یا بیشتر از آن است. ترتیب محکم کردن این پیچ نیز باید به صورت متقارن از بخش های صلب اتصال شروع شود و باید به گونه ای انجام شود که میزان کاهش در نیروی پیش تنیدگی پیچ های سفت شده به حداقل برسد. ضوابط مربوط به نگهداری انبارداری و تمیزکاری مطابق مشخصات فنی کارخانه تولید کننده پیچ و مهره در نظر گرفته شود و در صورت از بین رفتن و آلوده شدن پوشش برای پوشش مجدد و تنظیم نیروی پیش تنیدگی به کارخانه ارسال شود.
در شکل ۱۰-۴-۵ جزئیات پیچ های کشش کنترل در سه مرحله قبل از بستن پیچ حین بستن پیچ و بعد از بستن پیچ نشان داده شده است.
ت) واشرهای نمایانگر پیش تنیدگی (DTI)
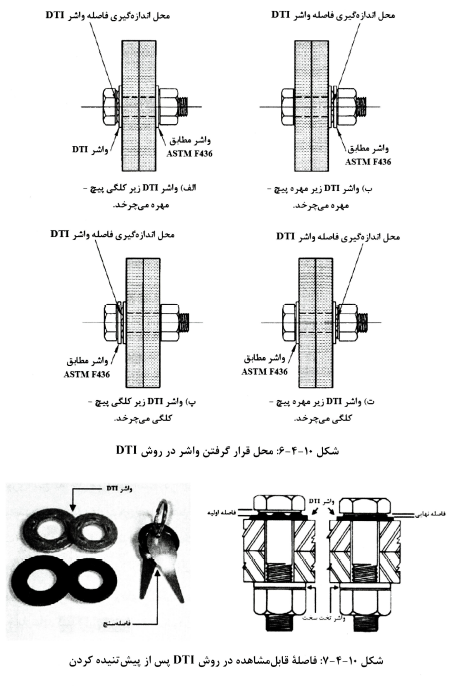
واشرهای ویژه ای تحت عنوان واشرهای نمایانگر پیش تنیدگی هستند که در زیر کلگی پیچ یا مهره استفاده می شوند و تخت شدن برآمدگی های واشر تا حد معینی نشان دهنده رسیدن نیروی کششی محوری پیچ به حد مورد نظر است. در این روش باید اطمینان حاصل شود که نیروی متناظر با تخت شدن برجستگی های روی سطح همان نیروی پیش تنیدگی پیچ بر اساس جداول ۱۰-۴-۸ (الف یا ب) یا بیشتر از آن است. مراحل محکم کردن این پیچ ها نیز مانند بند (پ) در فوق است.
در شکل ۱۰-۴-۶ محل قرار گرفتن واشر در روش DTI نشان داده شده است. همچنین برای اطمینان از تخت شدن واشرهای DTI لازم است مطابق شکل ۱۰-۴-۷ از فاصله سنج های مخصوص کارخانه تولید کننده این ابزار استفاده شود.
در اجرای روش های فوق برای کنترل پیش تنیدگی لازم است قبل از آغاز عملیات پیش تنیدگی کفایت روش مورد نظر و مصالح و ابزار ویژه آن از طریق فرآیندهای واسنجی کشش پیچ مطابق بند ۹-۵-۴-۱۰ توسط بازرسان QC و QA مورد آزمایش و تأیید قرار گیرد.
 تصویر ۸
 تصویر ۹
 تصویر ۱۰