جوشکاری لولهها و اتصالات فولادی با روش جوشکاری قوس الکتریكی با الكترود دستی روكش دار بر مبنای ۱۱۰۴ API انجام میشود و کنترل کیفیت و بازرسی از جوشها بر اساس الزامات این قسمت میباشد.
١٧-٥-٧-١ الكترودها
الف) الکترودهای مصرفی در جوشکاری لوله کشی گاز با فشار یک چهارم پوند بر اینچ مربع باید طبق استانداردهای AWS/ASME SF A۵.۱ یا معادل آن باشد.
برای جوشكاری لوله با اقطار كمتر از ٥٠ میلی متر (٢ اینج) می توان از الكترودهای E۶۰۱۳ یا E۶۰۱۰ استفاده نمود، ولی برای جوشكاری لوله با اقطار ٥٠ میلی متر (٢ اینچ) وبالاتر فقط استفاده از الكترود E۶۰۱۰ مجاز میباشد.
ب) روی جعبه الكترود باید نام سازنده، شماره الكترود، قطر الكترود، محدوده آمپر وولتاژ مصرفی و تاریخ ساخت ذكر شده باشد.
پ) استفاده از الکترودهای زنگ زده یا فاسد یا الکترودهایی که پوشش آنها یکنواخت نبودە و در هنگام جوشکاری دچار ریزش، بدسوزی، قطع و وصل جریان برق یا انحراف قوس الكتریكی شود، مجاز نیست.
١٧-۵-٧-٢ جوش لببەلب
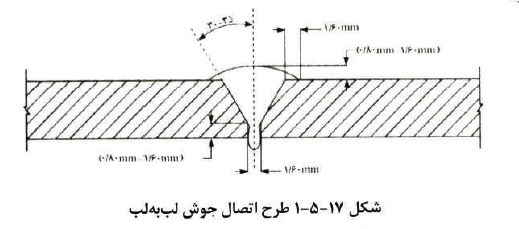
جوشکاری لولههای فولادی با یکدیگر یا با اتصالات فولادی باید به صورت جوش لب به لب باشد. لولههایی که به صورت لب به لب مانند شكل ١٧-۵-١ جوش داده می شوند باید مطابق مراحل زیر آماده سازی شوند:
الف) قبل از شروع جوشکاری باید لبۀ لولهها و اتصالات به وسیله ابزارهایی مانند برس سیمی دستی یا برقی تا حد براق شدن از مواد زاید مانند زنگ و چربیها تمیز شود.
ب) در صورتی که لوله با دستگاه لولهبر بریده شده باشد، قبل از شروع جوشكاری، زائده ایجاد شده داخل لوله باید به وسیله سوهان گرد یا وسایل مناسب به طور کامل برداشته شود
پ) در جوش لببهلب اكر ضخامت لوله یا اتصال بیشتر از ٣ میلی متر باشد، بخ زدن لبه لوله الزامی میباشد. چنانچه کمتر از ٣ میلیمتر باشد، پخ زدن لبه لوله اختیاری است و می توان به وسیله سوهان یا سنگ سنباده برقی پخ ملایمی بر روی لبهها ایجاد نمود.
ت) پس از همراستا کردن دوسر لولهها در گیره هم ترازی، پاس اول (پاس ریشه) جوش انجام میشود.
ث) بعد از جوشکاری هر پاس و قبل از شروع پاس بعدی، باید سرباره و ناخالصی هر پاس جوش با سنگ زدن یا برس برقی برطرف شود.
ج) لولههایی که سر آنها دوپهن (بیضوی) شده باشد قبل از جوشكاری باید قسمت آسیب دیدۀ لوله بریده شود.
١٧-٥-٧-٣ معایب جوش
در جوش های انجام شده، احتمال وجود معایبی وجود دارد كه برخی از این معایب قابل رؤیت بوده و به آنها عیوب ظاهری جوش گفته میشود و برخی از معایب غیر قابل رؤیت هستند وبرای تشخیص آنها باید روش پرتونگاری یا سایر روشها به کار گرفته شوند. در ادامه به معایب متداول جوش اشاره شده است.
١٧-٥-٧-٣-١ عدم یكنواختی تاج جوش
عدم یکنواختی تاج جوش از قبیل ناهمواری سطح جوش، انحراف تاج جوش، تقعر و یكنواخت نبودن آن در سرتاسر جوش میباشد.
١٧-٥-٧-٣-٢ شیار پای جوش
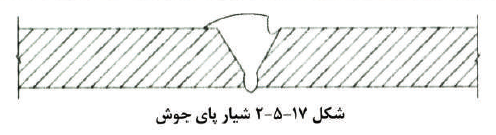
شیار ایجاد شده در اثر ذوب فلز پایه و در مجاورت تاج یا ریشۀ جوش است كە بەصورت پر نشدہ باقی مانده باشد (شکل ١٧-۵-٢). شیار پای جوش باعث کاهش ضحامت لوله در محل جوش میشود. حدود قبولی جوش با در نظر داشتن مشخصات شیار پای جوش به شرح زیر است:
الف) در صورتیکه عمق شیار از ۶ درصد ضخامت لوله تجاوز نكند، با هر طولی قابل قبول است.
ب) اگر عمق شیار بین ۶ تا ۱۲/۵ درصد ضخامت لوله باشد، درصورتیکه طول آن از ۵ سانتی متر یا ۱/۶ ( یک ششم ) طول جوش هر كدام كمتر است، تجاوز نكند، قابل قبول است.
پ) اگر عمق شیار از ۱۲/۵ درصد ضخامت لوله تجاوز کند، با هر طولی قابل قبول نیست.
١٧-٥-٧-٣-٣ ترک
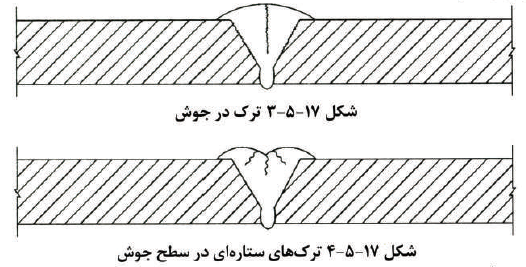
عمدتاً ترک در اثر سرد شدن سریع جوش به وجود می آید. تعمیر جوش ترك دار مجاز نیست وهیچ نوع تر کی در جوش قابل قبول نمیباشد (شكل ١٧-۵-٣). جوش معیوب باید بریده شده و دوباره جوشكاری شود. ترک های ستارهای (شکل ١٧-۵-۴) که در نقطۀ پایانی جوش به وجود می آید، باید به وسیلۀ سنگ زدن برطرف شود.
١٧-٥-٧-٣-۴ سوختگی ناشی از قوس الكتریكی
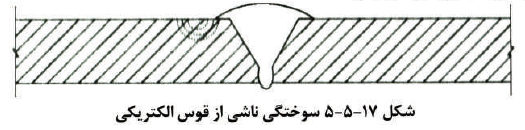
در نقاطی که الکترود یا اهرم اتصال منفی با سطح لوله تماس پیدا کند، سوختگی ناشی از قوس الکتریکی به وجود می آید (شکل ١٧-۵-۵) و اگر منجر به ذوب موضعی شده باشد، قابل قبول نبوده و باید آن قسمت از لوله بریده و دوباره جوشكاری شود.
١٧-٥-٧-٣-۵ ناخالصی سرباره ای
این عیب به دلیل سرباره مواد غیر فلزی به جا مانده در جوش میباشد. ناخالصی سربارەای یا بەصورت جداجدا یا به صورت خطوط سربارۀ كشیده در جوش مشاهده میشود. حدود قبولی این عیب طبق استاندارد API۱۱۰۴ است، به طوری كه طول این سربارهها نباید از ٣ سانتی متر یا ۱/۲ اینچ در ١٢ اینچ طول جوش تجاوز نماید.
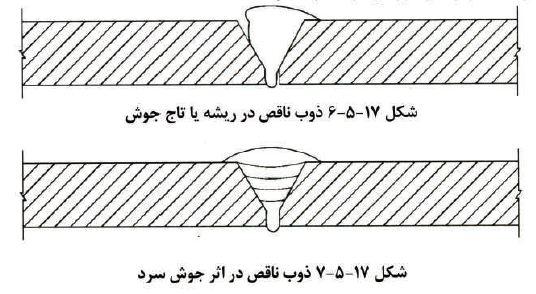
۶-۳-۷-۵-۱۷ ذوب ناقص در جوش
ناپیوستگی ایجاد شده بین جوش وفلز بایه است (شكل ١٧-٥-۶) كه به سطح یا ریشۀ جوش باز شده باشد، یا ناپیوستگی به وجود آمدە بین لایه های جوش با یكدیكر (شكل ١٧-٥-٧) یا بین جوش وفلز پایه است. در صورتی که مجموع طول این عیب بیش از ۲/۵ سانتی متر یا ۱/۸ (یک هشتم ) طول جوش باشد (هر كدام كه كمتر است) جوش قابل قبول نبوده و باید بریده شود.
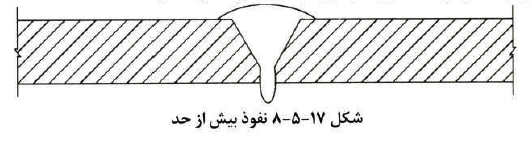
١٧-٥-٧-٣-٧ نفوذ بیش از حد
این عیب در اثر نفوذ بیش از حد ریشۀ جوش ایجاد میشود. در صورتی كه نفوذ جوش در سرتاسر جوش بیش از ٣ میلی متر باشد، جوش قابل قبول نبوده و باید بریده شود (شكل ١٧-٥-٨).
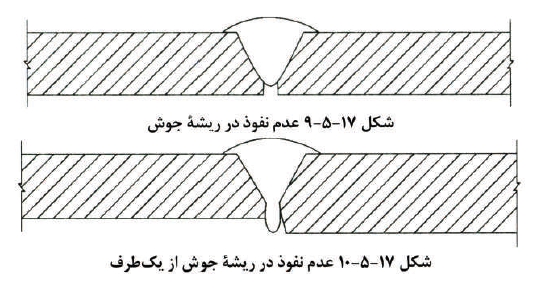
١٧-٥-٧-٣-٨ عدم نفوذ جوش
این عیب دراثر یرشدن ناقص ریشة جوش است (شكل ١٧-٥-٩ و شكل ١٧-٥-١٠). در صورتی كه مجموع طول قسمتی كه نفوذ جوش ناقص است بیش از ۲/۵ سانتی متر یا ۱/۸ ( یک هشتم ) طول جوش باشد (هر كدام كه كمتر است) قابل قبول نبوده و باید بریده شود.
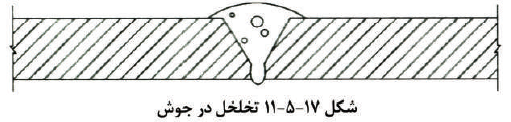
١٧-٥-٧-٣-٩ تخلخل
تخلخل، فضای به جا مانده از گازهای محبوس در جوش میباشد که در خلال مرحلۀ انجماد بەصورت حفره باقی می ماند (شكل ١٧-۵-١١). این حفرهها به طور معمول به شكل كروی و به صورت منفرد یا مجتمع می باشند. در صورتی كه قطر هر حفره از ۱/۴ (یک چهارم ) ضخامت لوله بیشتر باشه ضخامت لوله بیشتر باشد یا قطر هر مجتمع آنها بیش از ٥ میلی متر باشد، جوش قابل قبول نیست.
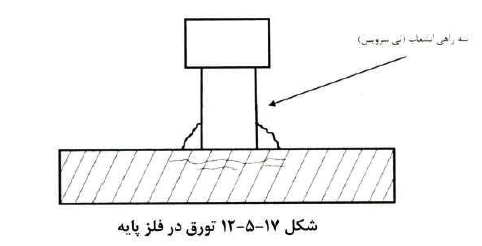
١٧-۵-٧-٣-١٠ تورق در فلز پایه
اگر در لبه لوله، خطوطی ناشی از جدایی سطوح یا دو پوسته بودن فلز پایه مشاهده شود، قابل قبول نبوده و باید لوله تا محل رفع عیب بریده شود (شكل ١٧-٥-١٢).
١٧-٥-٧-٢ كنترل كیفیت جوش
الف) کلیه جوش های لولهها و اتصالات باید به طور كامل از نظر ظاهری كنترل شود. جوشی قابل قبول است كه به طور یكنواخت در سرتاسر محل اتصال انجام شده باشد.
ب) بازرسی و کنترل کیفیت جوش ها باید توسط ناظر انجام شود. درصورت لزوم برای بررسی نفوذ ریشه جوش و عیوب داخلی، نمونه هایی از سرجوش ها بریده شود در صورتی كه کیفیت جوشکاری مورد تأیید ناظر نباشد، باید از ادامه كار جوشكار جلوگیری شود.
پ) جوش هایی که معیوب تشخیص داده شوند باید بریده شده و دوباره جوشکاری شوند.
١٧-٥-٧-۵ اصلاح معایب جوش
جوش های معیوب باید بریده و مجددا جوشکاری شوند؛ پس از اصلاح باید توسط ناظر بررسی و مورد تأیید قرار گیرند.
١٧-٥-٧-۶ صلاحیت جوشكار
جوشکاری باید توسط جوشكاران صلاحیت داری انجام شود كه دارای پروانة مهارت فنی معتبر از سازمان فنی و حرفه ای در جوشکاری لولۀ گاز با فشار ۱/۴ پوند بر اینچ مربع تا سایز ۴ اینچ باشند.
 تصویر ۱
 تصویر ۲
 تصویر ۳
 تصویر ۴
 تصویر ۵
 تصویر ۶
 تصویر ۷
 تصویر ۸
 تصویر ۹