برای حفاظت در مقابل خوردگی، تمامی سطوح سازه های فولادی باید رنگ آمیزی شوند. در موارد زیر لزومی به رنگ آمیزی سطوح سازه های فولادی نیست :
۱- سطوح فولادی که در بتن مدفون می شوند و بتن پوششی شرایط محافظت در برابر خوردگی را فراهم می نماید.
۲- سطوح فولادی که پوشش های ضد حریق بر آنها اعمال میشود و پوشش مورد نظر الزامات محافظت در برابر خوردگی را تامین می نماید.
۳- صفحاتی که قرار است در اتصالات لغزش بحرانی روی هم قرار گیرند.
۴- در مناطق با شرایط محیطی ملایم مطابق تعریف جدول ۱۰-۴-۱۵ که سطوح فولادی حداقل ۲۰ میلی متر توسط مصالح بنایی پوشش شده اند.
در مناطقی که سطوح فولادی در مجاورت خاک یا رطوبت زیاد قرار میگیرند باید تمهیدات حفاظتی ویژه ای برای آنها در نظر گرفت.
۱-۷-۴-۱۰ مواد مورد استفاده
رنگ های مورد استفاده برای قسمت های فولادی باید از نوع آماده مصرف و مناسب با شرایط آب و هوایی منطقه باشند. استفاده از رنگ ها پس از مشخص شدن کارخانه تولید کننده آنها منوط به تصویب نمایندهی کارفرما است. تمام مواد مورد استفاده جهت آماده سازی سطح و رنگ آمیزی آن باید مطابقت کامل با استانداردهای معتبر پوشش رنگ داشته و مورد تصویب نمایندهی کارفرما قرار گیرند. در هر صورت حصول به کیفیت نهایی مطلوب رنگ بر عهده سازنده خواهد بود.
۲-۷-۴-۱۰ آماده سازی سطوح
تمیز کاری با مواد ساینده بهترین روش برای از بین بردن زنگ اکسیدهای حاصل از نورد و رنگ های قدیمی با چسبندگی کم است. به طور کلی در مورد آماده سازی سطح با پاشش مواد ساینده به کمک فشار هوا موارد زیر حائز اهمیت هستند.
الف) مقدار مناسب فشار هوا در آماده سازی سطوح با پاشش مواد ساینده تقریباً ۰.۷Mpa است. بعد از آماده سازی سطح با مواد ساینده باید بلافاصله سطح را با رنگ آستری مناسب پوشش داد. قبل از اعمال رنگ استری باید گرد و خاک باقی مانده از خرد شدن مواد پاششی بر روی سطح را با هوای فشرده (عاری از آب و روغن) یا جاروی برقی صنعتی کاملاً تمیز کرد.
ب) اگر مقدار رنگ و رنگ های با چسبندگی کم بر روی سطح زیاد باشد، بهتر است ابتدا با تراشیدن حجم مواد زائد را کم کرده و سپس عملیات آماده سازی با پاشش مواد ساینده را آغاز نمود.
۳-۷-۴-۱۰ درجات مختلف کیفیت آماده سازی سطوح
۱-۳-۷-۴-۱۰ تمیز کاری با پاشش مواد ساینده
درجات آماده سازی که در زیر مطابق با استاندارد ۸۵۰۱ ISO آورده میشوند بیانگر تمیزی سطح فولاد است که باید از کثافات و چربی ها پاک شده و همچنین لایه های ضخیم زنگ از روی سطح آن برداشته شده باشد.
۱ Sa: تمیز کردن با ماسه پاشی خفیف
سطح فولاد پس از ماسه پاشی خفیف بدون استفاده از ذره بین باید عاری از روغن چربی کثیفی لایه اکسید حاصل از نورد (که چسبندگی آن کم است) ،زنگ پوشش های رنگی و مواد خارجی باشد.
۲ Sa : تمیز کردن به صورت ماسه پاشی متوسط
سطح فولاد پس از ماسه پاشی بدون استفاده از ذره بین باید عاری از روغن چربی و کثیفی باشد و نیز عمده مقدار لایه اکسید حاصل از نورد زنگ و پوشش های رنگی و مواد خارجی از روی سطح زدوده شده باشد. هر گونه مواد آلاینده باقیمانده باید به سختی به سطح چسبیده باشند.
۲.۵ Sa تمیز کردن با ماسه پاشی عمیق
سطح فولاد پس از ماسه پاشی بدون استفاده از ذره بین باید عاری از روغن چربی و کثیفی باشد و نیز لایه اکسید حاصل از نورد زنگ پوشش های رنگی و مواد خارجی کاملاً زدوده شده باشند. هر گونه اثر به جامانده از مواد آلاینده فقط به صورت لکه های جزئی به شکل خال ها و نوارها به نظر بیاید.
Sa۳: تمیز کردن با ماسه پاشی با حصول سطح نقره ای
سطح فولاد پس از ماسه پاشی بدون استفاده از ذره بین باید عاری از روغن چربی و کثیفی باشد و نیز باید لایه اکسید حاصل از نورد زنگ پوشش های رنگی و مواد خارجی کاملا زدوده شده باشند. چنین سطحی باید دارای نمای فلزی یکنواخت نقره ای باشد.
۲-۳-۷-۴-۱۰ تمیز کاری با برس سیمی
درجات آماده سازی سطوح در صورت استفاده از برس سیمی با برس دستی یا برسهای دوار برقی یا بادی به شرح زیر است:
۲ St : تمیز کردن با برس سیمی متوسط
سطح فولاد پس از استفاده از برس سیمی بدون استفاده از ذره بین باید عاری از روغن چربی کثیفی لایه اکسید حاصل از نورد که چسبندگی آن کم است ،زنگ پوشش های رنگی و مواد خارجی باشد.
۳ St : تمیز کردن با برس سیمی عمیق
همانند سطح ۲ St ولی سطح فولاد باید عمیق تر و به کمک برس های دوار برقی یا بادی برس زده شود به طوری که سطح فلز درخشان شود.
۴-۷-۴-۱۰ رنگ آمیزی
الف) قبل از شروع عملیات رنگ آمیزی باید تمام سطوح را کاملاً تمیز خشک و آماده نمود به طوری که برای رنگ آمیزی شرایط مناسبی داشته باشند.
ب) هر لایه از رنگ مصرفی باید کاملاً سطح مورد نظر را پوشش دهد. رنگ های آستر و رویه باید از یک کارخانه سازنده تهیه شوند رنگ آمیزی سطوح بزرگ باید با اسپری بی هوا صورت گیرد. استفاده از سایر روش های رنگ آمیزی برای لکه گیری و سطوح محدود مجاز است.
پ) رنگ آمیزی با اسپری بی هوا باید در محیط مناسب و سربسته انجام شود.
ت) قطعاتی که تازه رنگ شده اند تا زمان خشک شدن باید از گردو خاک محافظت شوند.
ث) رنگ آمیزی باید در شرایط آب و هوایی منطبق با مشخصات فنی کارخانه سازنده رنگ صورت گیرد.
ج) سازنده موظف است عملیات رنگ آمیزی را حداکثر تا ۴۸ ساعت برای شرایط ملایم و ۲۴ ساعت برای سایر شرایط بعد از تمیزکاری سطوح انجام دهد.
چ) تمام نقاطی که رنگ قطع شده یا آسیب دیده و سطح فلز نمایان است، باید تمیز شده و مجدداً رنگ آمیزی شوند به طوری که سطح کاملاً پوشیده شده و یکپارچگی رنگ با سطوح مجاور رنگ شده تأمین شود.
ح) در تمام سطوحی که طبله کردن وجود ترکها و پوسته شدن رنگ و سایر علائم حاکی از این است که چسبندگی رنگ به سطح تأمین نشده است، باید عملیات ترمیم رنگ انجام گیرد. بدین ترتیب که رنگ سطوح فوق به طور کامل برداشته شود و مجدداً عملیات مربوط به آماده نمودن سطوح و رنگ آمیزی صورت گیرد.
خ) سطوح تمام شده رنگ باید دارای ظاهری یکنواخت ماتی و شفافیت یکنواخت رنگ عدم وجود موج سایه و چروک و پخش نشدن پوسته رنگ ایجاد پوشش کامل و بدون شره و انطباق لایه اجرا شده با مشخصات باشد.
د) رنگ آمیزی نباید در هوای سرد یا تاریک و یا زمانی که درصد رطوبت هوا بالا باشد انجام گیرد. در رطوبت بیش از ۸۰ درصد و در حالتی که اختلاف دمای محیط و نقطه شبنم کمتر از ۵ درجه سلسیوس باشد، رنگ آمیزی ممنوع است.
ذ) به جز سطوح تماس بقیه سطوحی که بعد از ساخت قابل دسترس نخواهد بود باید قبل از سرهم کردن قطعات تمیز و رنگ آمیزی شود مگر آنکه این سطوح آب بند باشند.
ر) در اتصالات اتکایی رنگ کردن سطوح تماس به طور کلی مجاز است. در اتصالات پیش تنیده و لغزش بحرانی رنگ آمیزی سطوح تماس مجاز نبوده و باید در صورت نیاز به پوشش مقررات پوشش مربوط به پیچهای لغزش بحرانی رعایت شود.
ز) سطوح تماس قبل از نصب و پیش تنیده کردن پیچ ها باید در مقابل خوردگی محافظت شوند. بدین منظور از یک لایه مصالح ضدزنگ که بتوان آن را قبل از نصب به آسانی بر طرف کرد با مواد یا روش های مخصوصی که احتیاج به برطرف کردن نداشته باشد می توان استفاده کرد.
ژ) به جز حالت هایی که در مشخصات فنی خصوصی به عنوان شرط خاص قید شده باشد. کلیه سطوحی که در فاصله ۵۰ میلی متری از محل هر جوش کارگاهی قرار می گیرند، باید از موادی که به جوشکاری صدمه میزند یا در حین جوشکاری گازهای سمی و مضر تولید می کند، کاملاً پاک شود. قبل از جوشکاری باید رنگ کارخانه ای از روی سطوحی که جوش انجام میگیرد، توسط برس سیمی کاملاً بر طرف و پاک شود.
س) سطوح گالوانیزه شده سطوح مشکلی برای رنگ آمیزی هستند زیرا چسبندگی لایه استری به سطوح فوق بسیار کم است. در این شرایط ابتدا باید سطح را با یک حلال قوی کاملاً چربی زدایی کرد سپس یک لایه واش پرایمر بر روی سطح اعمال نموده و آنگاه سیستم رنگ ارائه شده را بر روی آن اعمال کرد.
۵-۷-۴-۱۰ ضخامت رنگ
حداکثر ضخامت هر لایه رنگ آمیزی باید با توجه به میزان تعیین شده توسط سازنده رنگ انجام گیرد. چنانچه میزان تعیین شده در یک لایه رنگ نتواند ضخامت لازم را تأمین کند رنگ آمیزی آن لایه باید تا حصول حداقل ضخامت لازم به صورت چند لایه تکمیل شود.
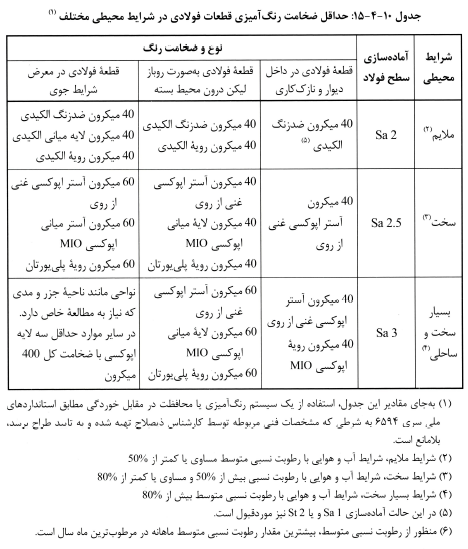
کلیه قطعات فولادی باید مطابق مشخصات جدول ۱۰-۴-۱۵ رنگ شوند.
۶-۷-۴-۱۰ انبارداری رنگ
رنگ ها باید مطابق دستور العمل سازنده انبار شوند در صورت نبودن ضابطه ای برای نگهداری در دمای به خصوص رنگ ها باید در مکانی با دمای محیط حداقل برابر ۱۸ و حداکثر ۳۵ درجه سلسیوس انبار شوند. مدت نگهداری رنگ در انبار باید با تاریخ انقضای خواص مطلوب رنگ مطابق مشخصات تولید کننده مطابقت داشته باشد.
۷-۷-۴-۱۰ گالوانیزه کردن
عملیات گالوانیزه کردن باید با شیوه غوطه وری داغ در مخزن روی با خلوص ۹۸ درصد مطابق استاندارد ASTM A۱۲۳ انجام شود. قبل از عملیات گالوانیزه کردن سطح فلز باید کاملاً تمیز و عاری از هرگونه آلودگی های خارجی شود.
محل هایی که مورد عملیات جوشکاری قرار خواهند گرفت، نباید نزدیک تر از ۵۰ میلی متر به محل جوش گالوانیزه شوند یا لایه گالوانیزه از سطح آنها زدوده شود. قسمت هایی که گالوانیزه نشده اند. مطابق آنچه در بخش رنگ آمیزی آورده شده است باید مورد عملیات حفاظت در برابر خوردگی قرار گیرند.
 تصویر ۱