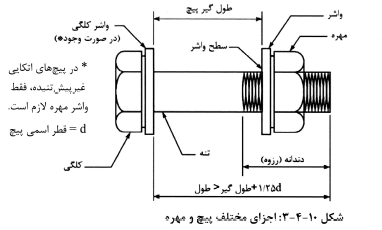
شکل ۱۰-۴-۳ اجزای مختلف مجموعه پیچ و مهره را نشان میدهد طول گیر پیچ فاصله خالص مابین واشر کلگی پیچ (در صورت وجود) تا واشر مهره (در صورت وجود) است که شامل ضخامت همه قطعات اتصال میشود.
در اتصالات پیچی الزامات زیر باید رعایت شوند :
الف) مجموعه پیچ و مهره و واشر از لحاظ خصوصیات هندسی مکانیکی شیمیایی و آزمایش های ضروری باید به نحو مناسبی انتخاب شود.
ب) در یک سازه ترجیحاً از کاربرد پیچ های با رده های مقاومتی مختلف پرهیز شود. طول پیچ باید به اندازه ای باشد که پس از محکم کردن آن حداقل یک دندانه کامل پیچ از هر طرف مهره بیرون بماند.
پ) در اتصالات پیش تنیده و لغزش بحرانی با استفاده از پیچ های با تنش تسلیم ۹۰۰ مگاپاسکال، در صورتی که مصالح فولادی اعضای متصل شونده دارای حد تسلیم کمتر از ۲۸۰ مگاپاسکال باشند، استفاده از واشر سخت تخت در زیر مهره و کله پیچ الزامی است.
ت) اگر اعضای متصل شونده دارای پوشش حفاظتی در سطوح خارجی باشند، لازم است به منظور جلوگیری از آسیب چرخش روی پوشش از واشر زیر مهره و واشر زیر کلگی پیچ استفاده شود.
ث) در صورتی که پیچ در سوراخ لوبیایی یا سوراخ بزرگ شده نصب میشود، لازم است از واشر مناسب زیر کلگی پیچ و مهره استفاده شود.
ج) در صورتی که سطح فولاد مماس با کله پیچ یا مهره دارای زاویه ای بیش از ۳ درجه نسبت به صفحه عمود بر محور پیچ باشد باید از واشر سخت گوه ای در زیر پیچ با مهره استفاده شود.
چ) هیچ نوع مصالح قابل تراکم مانند واشرهای لاستیکی یا فنری با مواد عایق بندی نباید در لایه های اتصال وجود داشته باشد.
ح) تمامی سطوح تماس اتصال باید از هرگونه مواد خارجی یا آلودگی و فلس به جز فلس های محکم طبیعی فولاد پاک باشند.
خ) در اتصالات اتکایی وجود پوشش محافظ زنگ زدگی با هر ترکیب شیمیایی در سطوح تماس مجاور سوراخ پیچ مجاز است.
د) سطوح تماس مجاور سوراخ پیچ در اتصالات لغزش بحرانی باید شرایط زیر را برآورده کنند.
۱- در اتصالات بدون پوشش ویژه (۱۰) باید هرگونه پوشش یا آلودگی سطحی در محدوده ای نزدیک تر از یک قطر پیچ و حداقل ۲۵ میلی متر از لبه سوراخ پاک شود.
پاورقی : (۱۰) پوشش ویژه پوششهای خاصی هستند که چنانچه مطابق ASTM آزمایش لغزش روی آنها انجام شود. حداقل ضریب اصطکاک کلاس A یا B را تأمین نمایند.
۲- در اتصالات دارای پوشش تأیید شده باید سطوح مجاور اتصال به وسیله ماسه باشی یا ساچمه زنی آماده سازی شده و با پوشش تأیید شده که حداقل ضریب اصطکاک ۰.۳۳ را تأمین نماید. پوشیده شود.
۳- سطوح گالوانیزه شده مجاز بوده و قبل از نصب باید توسط برس دستی خش دار شوند.
۱-۵-۴-۱۰ انواع پیچ
الف) پیچ های معمولی
پیچ های معمولی که از آنها فقط در اتصالات اتکایی غیر پیش تنیده استفاده میشود، از فولاد با تنش کششی نهایی (Fu) از ۴۰۰ تا ۶۰۰ مگاپاسکال ساخته می شوند و قابل پیش تنیدگی نیستند.
ب) پیچ های پر مقاومت
پیچ های پر مقاومت که در سازه های فولادی از آنها در اتصالات اتکایی پیش تنیده و لغزش بحرانی استفاده میشود، از فولادهای پر مقاومت با تنش کششی نهایی ۸۰۰ تا ۱۲۰۰ مگاپاسکال ساخته می شوند. برای استفاده در اتصالات پیش تنیده و لغزش بحرانی مطابق استاندارد ۱۴۳۹۹ EN این نوع پیچ ها در دو دسته HR و HV تولید می شوند. دسته HR شامل مجموعه پیچ و مهره ۸.۸ ، ۱۰.۹ و ۱۲.۹ بوده و منطبق بر استاندارد ۳-۱۴۳۹۹ EN هستند. دسته HV شامل مجموعه پیچ و مهره ۱۰.۹ و ۱۲.۹ بوده و منطبق بر استاندارد ۴-۱۴۳۹۹ EN هستند. مطابق استاندارد ASTM F۳۱۲۵ این پیچ ها شامل رده های A۳۲۵ و A۴۹۰ می شوند.
در هر حال در اتصالات پیش تنیده و لغزش بحرانی فقط از پیچ های پر مقاومتی میتوان استفاده کرد که دارای قابلیت پیش تنیدگی باشند.
پ) میل مهارها
مشخصات مکانیکی میل مهارها باید منطبق بر استاندارد ۸۹۸۱ ISO باشد یا از فولاد گرم نورد شده مطابق استاندارد ۲-۱۰۰۲۵ EN تا ۴-۱۰۰۲۵ EN استفاده شود. استفاده از میلگردهای ساده و آجدار ساختمانی با کرنش نهایی حداقل ۱۲ درصد و با طول نشانه ۱۰ برابر قطر میلگرد نیز در صورتی که در مدارک طرح مشخص شده باشد مجاز است. در این صورت فولاد مصرفی باید مطابق استاندارد ملی ۳۱۳۲ یا استاندارد ۱۰۰۸۰ EN بوده و رده آن مشخص شده باشد. همچنین میتوان از رده های مختلف استاندارد ASTM F۱۵۵۴ نیز استفاده نمود.
در مواردی که میل مهارها از میلگردهای آجدار ساخته میشوند در تعیین مقاومت های اسمی سطح مقطع اسمی ناحیه تراشکاری شده میلگرد آجدار (که عموماً کوچک تر از قطر زمینه میلگرد است)، ملاک محاسبه خواهد بود.
۲-۵-۴-۱۰ آزمایشهای پیچ مهره و واشر
ویژگی انواع پیچ و مهره باید با استاندارد ملی ایران شماره ۲۸۷۴ یا استاندارد ۸۹۸ ISO مطابقت داشته باشد. پیچ ها و مهره ها منطبق بر استانداردهای جدول ۱۰-۱-۵ یا مندرج در پیوست ۱ قابل استفاده تحت مفاد این مبحث هستند.
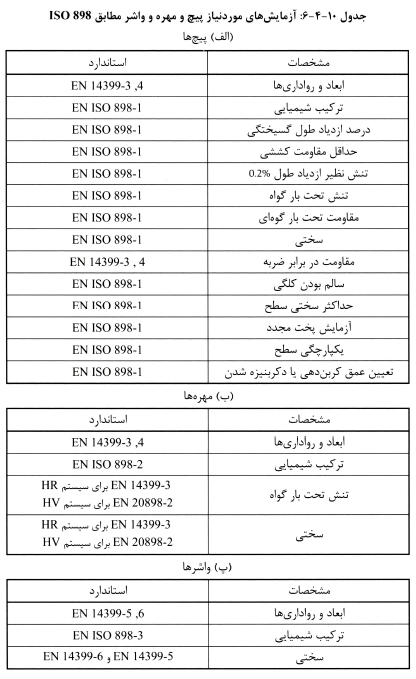
لیست آزمایشهای پیچ مهره و واشر بر اساس استاندارد ۸۹۸ ISO مطابق جدول ۱۰-۴-۶ است که باید توسط آزمایشگاه ذیصلاح و با توجه به شرایط استاندارد انجام پذیرد در صورت استفاده از پیچ و مهره های با رده ASTM باید مطابق دستورالعملهای مربوطه در آن استاندارد انجام پذیرد.
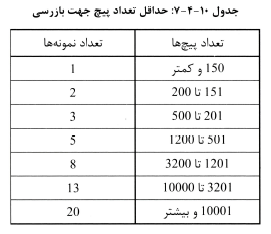
تعداد نمونه های لازم برای انجام بازرسی و آزمایشهای پیچ ها بر حسب تعداد پیچ های مورد ارزیابی مشابه که از یک منبع تأمین شده اند مطابق جدول ۱۰-۴-۷ است. در مواردی که تعداد پیچ و مهره مورد ارزیابی زیاد باشد و در نتیجه هزینه آزمایشها زیاد شود میتوان از استاندارد مربوط به نمونهبرداری پیچ و مهره ۱-۲۸۵۹ ISO استفاده نمود. ارائه گواهی انطباق توسط سازنده معتبر به معنی انجام آزمایش های ارزیابی به تعداد کافی در کارخانه و موجود بودن اسناد آن جهت بررسی بوده و استفاده کننده را از انجام آزمون های کامل جدول ۱۰-۴-۶ معاف می سازد.
۳-۵-۴-۱۰ مشخصات مصالح پیچ و مهره و پوشش آنها
انتخاب مصالح جهت ساخت پیچ و مهره و واشر باید به نحوی انجام شود که در نهایت مشخصات شیمیایی و مکانیکی مورد نیاز در استانداردهای مربوطه برآورده شود.
فرآیند تولید پیچ و مهره از رده ۱۰.۹ باید به نحوی تحت کنترل باشد که احتمال تردی هیدروژنی به خصوص در اثر فرآیند پوشش ضدزنگ به حداقل برسد. رزوه پیچ رده ۱۰.۹ باید به روش نورد انجام شود. پوشش همه اجزای پیچ و مهره باید سازگار باشد و باید مقاومت در برابر خوردگی مشابه داشته باشند. در صورتی که لازم باشد از پیچ و مهره با پوشش گالوانیزه گرم استفاده شود، باید الزامات استاندارد ۱۰۶۸۴ ISO رعایت شود گالوانیزه گرم پیچ و مهره ها باید تحت کنترل تولید کننده پیچ و مهره باشد. استفاده از پوشش گالوانیزه گرم برای پیچهای با رده ۱۰.۹ و بالاتر توصیه نمیشود.
۴-۵-۴-۱۰ نیروی پیش تنیدگی پیچ ها در اتصالات پیش تنیده و لغزش بحرانی
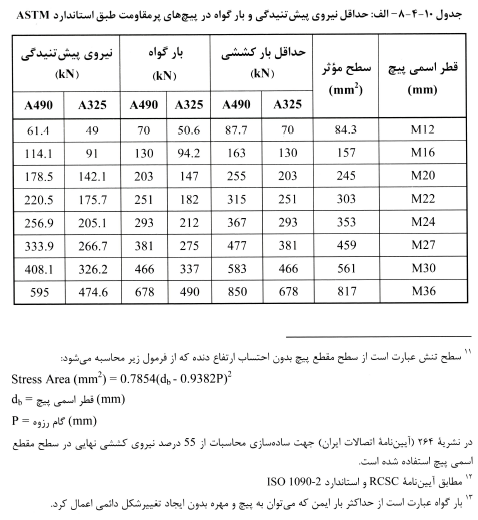
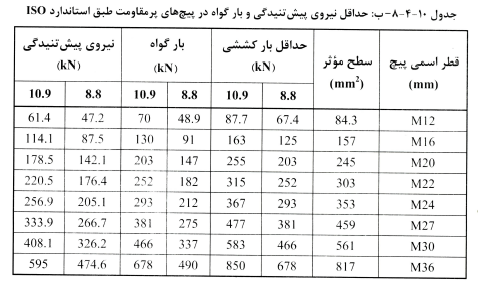
در اتصالات پیش تنیده و لغزش بحرانی لازم است از پیچهای پر مقاومت و دارای قابلیت پیش تنیدگی استفاده شود و در پیچ ها حداقل نیروی پیش تنیدگی ایجاد شود حداقل نیروی پیش تنیدگی حدود ۷۰ درصد حداقل مقاومت کششی نهایی پیچ در سطح مؤثر پیچ در نظر گرفته میشود. در جدول ۱۰-۴-۸-الف و ب مقادیر بار گواه نیروی پیش تنیدگی و حداقل بار کششی پیچ های پر مقاومت رایج ASTM و ISO ارائه شده است.
۵-۵-۴-۱۰ روش تعیین لنگر پیچشی متناظر با نیروی پیش تنیدگی
در عمل نیروی پیش تنیدگی پیچ های پیش تنیده با مقدار لنگر پیچشی اعمال شده توسط آچارهای مدرج که اصطلاحاً ترکمتر نامیده می شوند، اندازهگیری و کنترل می شوند. لنگر پیچشی (Mt) متناظر با نیروی پیش تنیدگی (Tb) را میتوان به طور تقریبی از رابطه زیر تعیین نمود :
(۱-۵-۴-۱۰) Mt=KTbdb
که در آن :
Tb = نیروی پیش تنیدگی لازم مطابق جدول های ۱۰-۴-۸ الف و ب
db = قطر اسمی پیچ
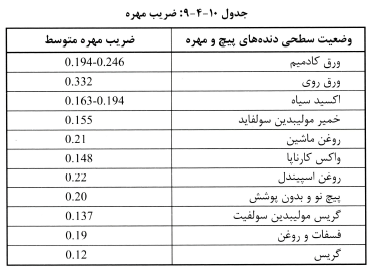
K = ضریب مهره (بی بعد) ضریب مهره باید توسط سازنده مطابق استاندارد اندازهگیری شده و در گواهینامه پیچ و مهره ارائه شود اعداد مندرج در جدول ۱۰-۴-۹ میتوانند به عنوان راهنمای حدودی مورد استفاده قرار گیرند.
لنگر پیچشی متناظر با نیروی پیش تنیدگی به عنوان لنگر بازرسی هر قطر و نوع پیچ باید به صورت ادواری یک یا چندروزه در شرایط کارگاهی با دستگاه مخصوص اندازهگیری شود و سپس ترکمتر بر اساس آن لنگر کالیبره شود.
تبصره: استفاده از سایر ابزارهای تعیین لنگر پیچشی متناظر با نیروی پیش تنیدگی مورد نیاز مطابق مراجع معتبر نظیر استاندارد ۲-۱۰۹۰ EN مجاز است.
۶-۵-۴-۱۰ بستن و محکم کردن پیچ ها در اتصالات پیش تنیده و لغزش بحرانی
محکم کردن پیچ های هر اتصال در دو مرحله انجام میگیرد. در مرحله اول پیچ ها تا حد سفتی کامل محکم می شوند تا اطمینان حاصل شود که سطوح تماس کاملاً به هم چسبیده اند. در مرحله دوم با چرخاندن اضافی مهره پیچها پیش تنیده می شوند. در هر یک از مراحل محکم کردن پیچ ها باید از قسمتی که اتصال صلب تر است و صفحات تغییر شکل کمتری می دهند شروع به بستن پیچ ها کرد. در وصله ها قسمت صلب اتصال، وسط ورق وصله است. بعد از محکم کردن پیچ های وسط با حفظ تقارن و ترتیب پیچهای کناری تا لبه آزاد ورق اتصال محکم میشوند. سپس میتوان به پیچهای وسط پرداخت تا اطمینان حاصل شود سفت کردن پیچهای کناری آنها را از حالت کاملاً سفت خارج نکرده است. در تمام مراحل محکم کردن پیچ ها باید دقت کرد از چرخیدن پیچ و مهره با هم جلوگیری به عمل آید.
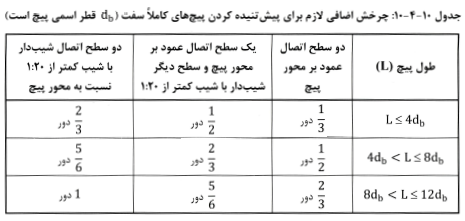
در پیچ سفتی کامل را به حالتی می گویند که کارگر ماهر با آچار معمولی بدون آنکه با وزن خود به دسته آچار نیرو وارد کند، با به کارگیری آخرین توان خود نتواند پیچ را از آن محکم تر نماید. برای پیش تنیده کردن چنین پیچی باید کله پیچ یا مهره آن را به اندازه مقداری که در جدول ۱۰-۴-۱۰ مشخص شده اضافه چرخاند. این چرخش اضافی را میتوان به کمک آچار دسته بلند یا با آچار معمولی با استفاده از دو کارگر یا به وسیله آچار بادی تأمین نمود. حصول پیش تنیدگی باید توسط آچار مدرج مطابق بند ۱۰-۴-۵-۷ تأیید شود.
اگر برای چرخاندن پیچ ها از آچارهای بادی استفاده شود فشار باد را باید طوری تنظیم کرد که در یک مرحله مهره ها را بدون چرخیدن پیچ تا مرحله سفتی اولیه برساند و در مرحله بعد با ازدیاد فشار باد یا با دست به روشی که در بالا گفته شد پیچ ها را پیش تنیده کرد. تنظیم باد کمپرسور متضمن استفاده از آچار مدرج کالیبره شده و انجام آزمون و خطاهای متوالی است و باید در آن دقت کامل به عمل آید.
۷-۵-۴-۱۰ روش های کنترل پیش تنیدگی
سازنده موظف است کنترل کیفیت دقیقی بر عملیات بستن پیچ ها و مهره ها و نیز پیش تنیده کردن پیچ ها در کارگاه نصب اعمال داشته و گزارش های مربوط به این کنترل ها را جهت بررسی و تأیید نمایندهی کارفرما ارائه نماید. نمایندهی کارفرما می تواند به طور مستقل یا از طریق آزمایشگاه با صلاحیت، پیش تنیدگی پیچ ها را کنترل نماید. تصمیم نمایندهی کارفرما در مورد کفایت پیش تنیدگی پیچ ها قطعی خواهد بود.
برای پیچ های پر مقاومت به کار گرفته شده در اتصالات پیش تنیده و لغزش بحرانی نیروی پیش تنیدگی لازم برای سفت کردن پیچ ها باید مطابق مقادیر جدول های ۱۰-۴-۸ - الف و ب انتخاب شود. پیش تنیدگی میتواند به یکی از روش های زیر انجام شود.
الف) چرخاندن اضافی مهره ها
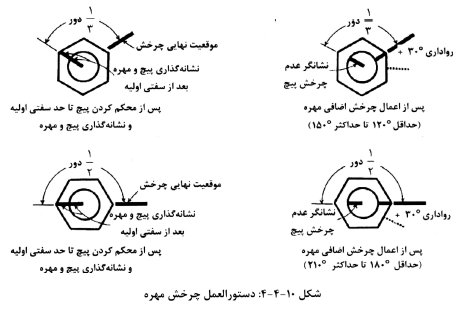
پیچ هایی که به وسیله چرخاندن اضافی مهره پیش تنیده میشوند بعد از آنکه پیچ ها کاملاً سفت شدند. مطابق شکل ۱۰-۴-۴ نقطه ای از پیچ و مهره را که روبه روی هم قرار دارند نشانه گذاری کرده سپس کنترل میشود که چرخش اضافی مطابق جدول ۱۰-۴-۱۰ به میزان کافی انجام شده باشد. برای کنترل پیش تنیدگی پیچ ها باید از آچار مدرج مناسب که قبلاً مطابق بند ۱۰-۴-۵-۵ کالیبره شده است. استفاده شود.
ب) آچار مدرج
برای پیش تنیده کردن پیچ ها می توان از آچار مدرج کالیبره شده مطابق بند ۱۰-۴-۵-۵ استفاده نمود. در این حالت باید از واشر در زیر پیچ و مهره تحت چرخش استفاده شود.
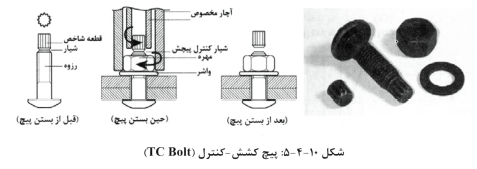
پ) پیچ های کشش کنترل (TC Bolt)
پیچ هایی هستند که با رسیدن به نیروی پیش تنیدگی قطعه شاخص متصل به انتهای بدنه توسط آچار مخصوص به صورت پیچشی کنده میشود. در این روش باید اطمینان حاصل شود که نیروی کششی در لحظه کنده شدن قطعه مورد اشاره همان مقدار نیروی پیش تنیدگی پیچ بر اساس جداول ۴-۱۰-۸ (الف یا ب) یا بیشتر از آن است. ترتیب محکم کردن این پیچ نیز باید به صورت متقارن از بخش های صلب اتصال شروع شود و باید به گونه ای انجام شود که میزان کاهش در نیروی پیش تنیدگی پیچ های سفت شده به حداقل برسد. ضوابط مربوط به نگهداری انبارداری و تمیزکاری مطابق مشخصات فنی کارخانه تولید کننده پیچ و مهره در نظر گرفته شود و در صورت از بین رفتن و آلوده شدن پوشش برای پوشش مجدد و تنظیم نیروی پیش تنیدگی به کارخانه ارسال شود.
در شکل ۱۰-۴-۵ جزئیات پیچ های کشش کنترل در سه مرحله قبل از بستن پیچ حین بستن پیچ و بعد از بستن پیچ نشان داده شده است.
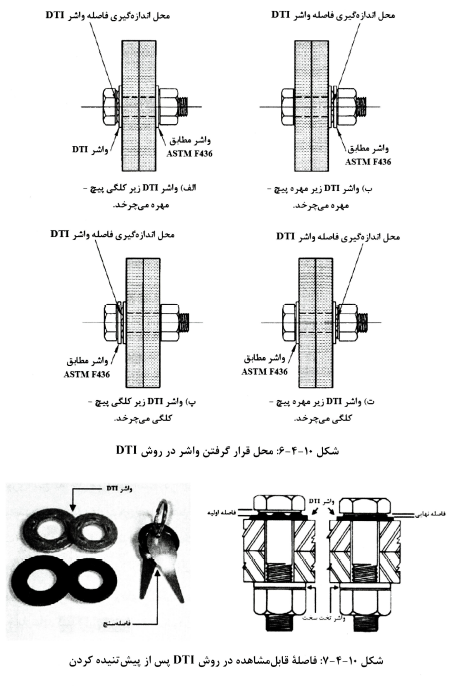
ت) واشرهای نمایانگر پیش تنیدگی (DTI)
واشرهای ویژه ای تحت عنوان واشرهای نمایانگر پیش تنیدگی هستند که در زیر کلگی پیچ یا مهره استفاده می شوند و تخت شدن برآمدگی های واشر تا حد معینی نشان دهنده رسیدن نیروی کششی محوری پیچ به حد مورد نظر است. در این روش باید اطمینان حاصل شود که نیروی متناظر با تخت شدن برجستگی های روی سطح همان نیروی پیش تنیدگی پیچ بر اساس جداول ۱۰-۴-۸ (الف یا ب) یا بیشتر از آن است. مراحل محکم کردن این پیچ ها نیز مانند بند (پ) در فوق است.
در شکل ۱۰-۴-۶ محل قرار گرفتن واشر در روش DTI نشان داده شده است. همچنین برای اطمینان از تخت شدن واشرهای DTI لازم است مطابق شکل ۱۰-۴-۷ از فاصله سنج های مخصوص کارخانه تولید کننده این ابزار استفاده شود.
در اجرای روش های فوق برای کنترل پیش تنیدگی لازم است قبل از آغاز عملیات پیش تنیدگی کفایت روش مورد نظر و مصالح و ابزار ویژه آن از طریق فرآیندهای واسنجی کشش پیچ مطابق بند ۹-۵-۴-۱۰ توسط بازرسان QC و QA مورد آزمایش و تأیید قرار گیرد.
۸-۵-۴-۱۰ بازرسی اتصالات با پیچ های پر مقاومت
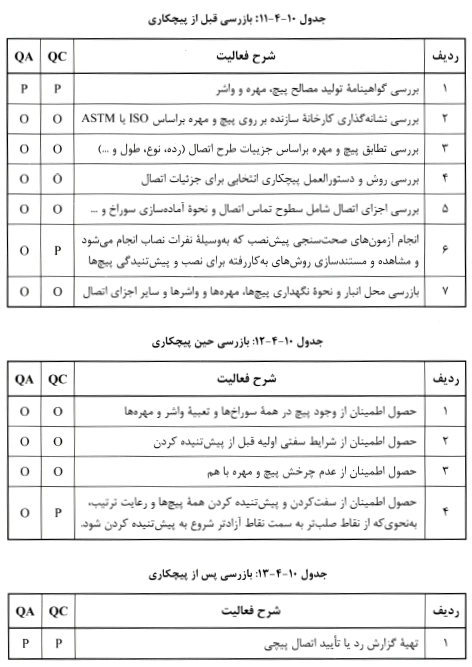
وظایف بازرس QC و QA قبل، حین و پس از نصب پیچ و مهره در جداول ۱۰-۴-۱۱، ۱۰-۴-۱۲ و ۱۰-۴-۱۳ ارائه شده است. در این جدول ها فعالیتهای بازرسی مشمول یکی از دو حالت زیر است :
• مشاهده (O): بازرس مربوطه باید این موارد را مشاهده و بررسی نماید. این بررسی و مشاهده شامل تمامی موارد شده و می تواند به صورت غیر مستمر انجام شود به هر حال تعداد بازبینی ها رافع مسئولیت QC و QA نیست در این حالت ادامه ساخت موکول به انجام بازرسی نیست.
• انجام (P): این فعالیت ها باید برای هر مورد انجام پذیرد و انجام مرحله بعدی منوط به صدور تأییدیه مرحله قبل میشود.
سایر الزامات عبارت اند از:
الف) برای اتصالات اتکایی غیر پیش تنیده، ردیف ۶ جدول ۱۰-۴-۱۱ و ردیف های ۲ و ۳ جدول ۱۰-۴-۱۲ ضروری نیست. هم چنین الزامی به حضور بازرس QC و QA حین بستن این نوع پیچ ها وجود ندارد.
ب) برای اتصالات پیش تنیده و لغزش بحرانی، زمانی که نصاب از روش چرخش مهره با علامت گذاری یا پیچ های کشش کنترل و با واشرهای نمایانگر پیش تنیدگی استفاده می کند، همه ردیف های جدول ۱۰-۴-۱۲ باید انجام پذیرد. الزامی به حضور بازرس QC و QA حین بستن این نوع پیچ ها نیست.
پ) برای اتصالات پیش تنیده و لغزش بحرانی زمانی که نصاب از روش آچار مدرج یا روش چرخش مهره بدون علامت گذاری استفاده می کند، همه ردیف های جدول ۱۰-۴-۱۲ باید انجام پذیرد. حضور بازرس QC و QA در حین بستن این نوع پیچ ها الزامی است.
۹-۵-۴-۱۰ واسنجی کشش
واسنجی کشش، فرآیندی است که میزان پیش تنیدگی پیچ ها را به طور مستقیم اندازهگیری و مشخص می نماید. در مواردی که پیچ های پیش تنیده به کار می روند، جهت اطمینان از روش های کنترل پیش تنیدگی مطابق بند ۱۰-۴-۵-۷ ، این فرآیند باید در کارگاه انجام شود. در استفاده از این فرآیند در کارگاه باید موارد زیر کنترل شوند :
۱- بررسی و تأیید مناسب بودن مجموعه پیچ و مهره و اجزای آن برای عملیات پیش تنیدگی؛
۲- کنترل کفایت پوشش روانکاری پیچ و مهره
۳- بررسی و تأیید روش و صحت عملکرد پرسنل پیچکار مشغول در کارگاه نصب
پیش از نصب باید حداقل تعداد ۳ نمونه کامل از پیچ و مهره برای هر ترکیبی از قطر طول رده و شماره محموله پیچ مورد استفاده در پروژه به منظور تأیید روش ها و ضوابط اجرایی کنترل شود. واشرهای مورد استفاده در این مرحله باید منطبق بر واشرهای اصلی مورد استفاده در پروژه باشد.
در صورتی که در این مرحله نتایج مربوط به نیروهای پیش تنیدگی کمتر از مقدار مشخص شده توسط جداول ۱۰-۴-۸ الف و ب حسب مورد باشد باید علت آن مشخص و اصلاح شود.
۱۰-۵-۴-۱۰ اصلاح سوراخ ها
برای مونتاژ نهایی قطعات بعد از آنکه قطعات علامت گذاری شده بر روی خرک چیده شدند و ورقهای اتصال بر روی سوراخ ها قرار گرفتند، قطعات به وسیله سنبه هایی که از سوراخ های اتصال می گذرند. در جای خود ثابت می شوند. حداکثر عدم انطباق برابر ۱۵ درصد تعداد سوراخ های یک اتصال است. در چنین حالتی باید این سوراخ ها را با گذراندن یک پیچ امتحانی پیدا کرده به وسیله برقوزنی آنها را اصلاح نمود. حداکثر قطر برقوی مصرفی ۳ میلی متر بزرگتر از قطر پیچ است و برفوزنی نباید قطر سوراخ را بیش از ۵ میلی متر افزایش دهد. استفاده از برش شعله برای گشاد کردن سوراخ ها مجاز نیست.
۱۱-۵-۴-۱۰ استفاده مجدد از پیچ های پیش تنیده شده
استفاده مجدد از پیچ هایی که تا حد سفتی اولیه محکم شده اند بلامانع است. استفاده مجدد از پیچ های پیش تنیده شده و مهره های آنها مجاز نیست.
۱۲-۵-۴-۱۰ انبارداری و ذخیره پیچ ها
همه وسایل اتصال باید در بسته بندی کارخانه و در ظرف دربسته به خریدار تحویل شود و در محل کارگاه در بسته بندی فوق در برابر گرد و غبار آلودگی و رطوبت نگهداری شوند. فقط پیچ هایی که در هر نوبت کاری در سازه نصب می شوند مجاز به خارج شدن از بسته بندی های فوق هستند. در صورتی که در انتهای نوبت کاری از وسایل اتصال استفاده نشود باید مجدداً به بسته بندی های حفاظت شده برگردانده شوند. روغن مخصوصی را که در کارخانه روی سطح وسایل اتصال آغشته شده است نباید پاک نمود وسایل اتصال مورد نظر برای اتصالات پیش تنیده و لغزش بحرانی باید از آلودگی ناشی از محیط کارگاه پاک باشند.
 تصویر ۱
 تصویر ۲
 تصویر ۳
 تصویر ۴
 تصویر ۵
 تصویر ۶
 تصویر ۷
 تصویر ۸
 تصویر ۹
 تصویر ۱۰
 تصویر ۱۱