برای برقراری اتصالات جوشی رعایت مشخصات مندرج در آیین نامه جوشکاری ساختمانی ایران لازم است. علاوه بر مفاد آیین نامه مورد اشاره رعایت الزامات بندهای زیر ضروری است.
۱-۴-۴-۱۰ کنترل کیفیت و تضمین کیفیت جوش
رئوس برنامه های مربوط به کنترل و بازرسی جوشکاری سازه های فولادی را میتوان در قالب پنج مورد زیر بیان نمود :
۱- جوشکاران (Personnel)
۲- فرایند جوشکاری (Process)
۳- آماده سازی درز جوش (Preparation)
۴- دستور العمل جوشکاری (Procedure)
۵- بازرسی و تأیید (Prove)
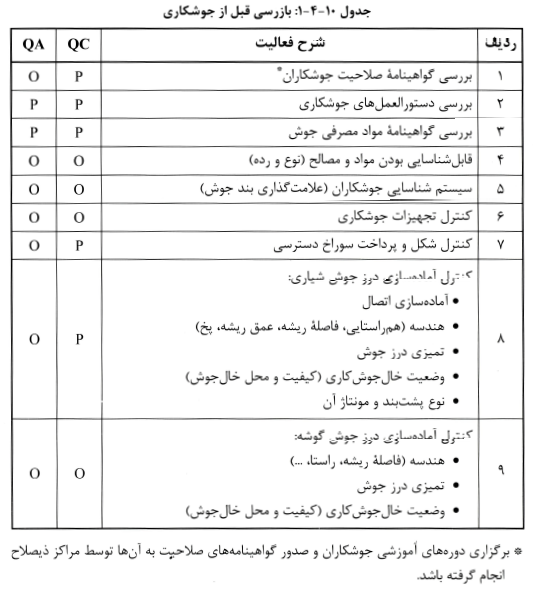
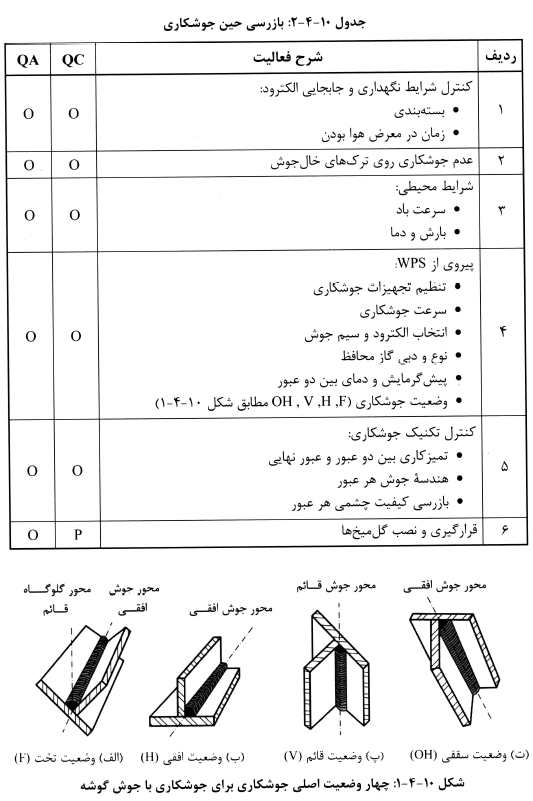
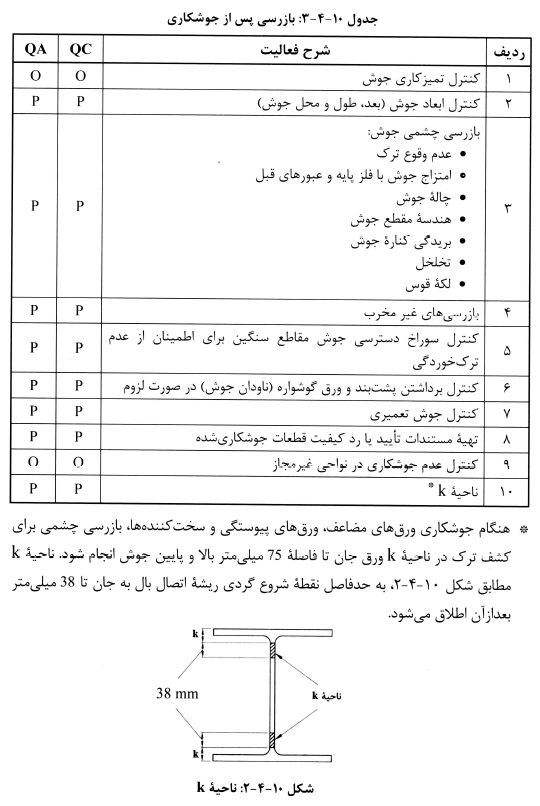
فعالیت های بازرسی جوش شامل کنترل کیفیت و تضمین کیفیت در سه مرحله قبل، حین و پس از جوشکاری انجام میشود که این سه مرحله در جداول ۱۰-۴-۱ تا ۱۰-۴-۳ ارائه شده است.
فعالیت هایی که باید توسط هر دو بخش کنترل کیفیت و تضمین کیفیت انجام پذیرد، می تواند به صورت هم زمان با هماهنگی بین طرفین توسط یک شخص حقیقی یا حقوقی ثالث ذیصلاح انجام پذیرد. در این جداول فعالیتهای بازرسی مشمول یکی از دو حالت زیر است :
• مشاهده (O): بازرس مربوطه باید این موارد را مشاهده و بررسی نماید. این بررسی و مشاهده شامل تمامی موارد نشده و می تواند به صورت غیر منظم انجام شود. به هر حال تعداد بازبینی ها، رافع مسئولیت QC و QA نیست. در این حالت ادامه ساخت موکول به انجام بازرسی نیست.
• انجام (P): این فعالیت ها باید برای هر مورد انجام پذیرد و انجام مرحله بعدی منوط به صدور تأییدیه مرحله قبل میشود.
۲-۴-۴-۱۰ آزمایش های غیر مخرب جوش
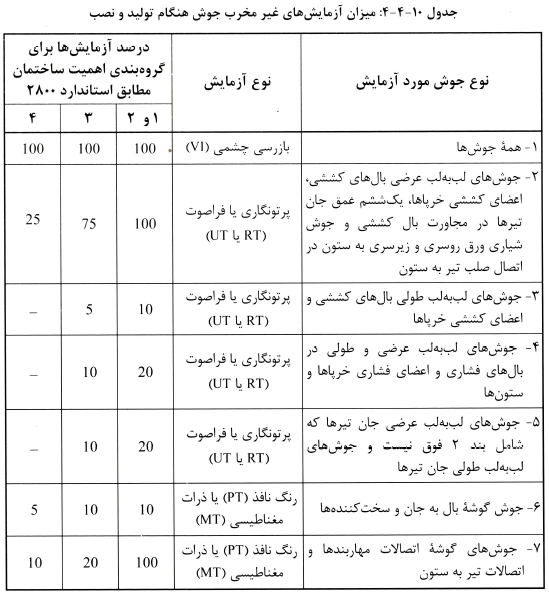
آزمایش فراصوت (UT) آزمایش ذرات مغناطیسی (MT) آزمایش مواد نافذ (PT) و آزمایش پرتونگاری (RT) در صورت نیاز باید منطبق با ضوابط آیین نامه جوشکاری ساختمانی ایران به وسیله واحد تضمین کیفیت انجام شود. در جدول ۱۰-۴-۴ میزان آزمایش های غیر مخرب جوش ارائه شده است. نتیجه تمام این آزمایش ها باید در پرونده های مخصوص ثبت شده و با تفسیر در اختیار ناظر قرار گیرند. تفسیر ناظر از نتایج آزمایش قطعی تلقی میشود.
الزامات تکمیلی جدول ۱۰-۴-۴ به شرح زیر است:
(۱) ورقهای با ضخامت کمتر یا مساوی ۸ میلی متر نیاز به آزمایش پرتونگاری (RT) یا فراصوت (RT) ندارند.
(۲) ساختمان های گروه ۳ دارای ۴ طبقه با بیشتر روی سطح زمین مطابق گروه های ۱ و ۲ ارزیابی می شوند.
۱-۲-۴-۴-۱۰ نرخ مردودی آزمایش پرتونگاری یا فراصوت
نرخ مردودی آزمایش پرتونگاری یا فراصوت از تقسیم تعداد جوش های معیوب به جوشهای کامل به دست می آید. جوش هایی که دارای ناپیوستگی در حد قابل قبول هستند در هنگام تعیین نرخ مردودی نباید جزو جوش های معیوب حساب شوند. برای ارزیابی نرخ مردودی جوش های پیوسته با طول بیش از یک متر و گلوی مؤثر جوش حداکثر ۲۵ میلی متر هر ۳۰۰ میلی متر به عنوان یک جوش در نظر گرفته میشود. برای ارزیابی نرخ مردودی جوش های پیوسته با طول بیش از یک متر طول و گلوی مؤثر بیش از ۲۵ میلی متر هر ۱۵۰ میلی متر به عنوان یک جوش در نظر گرفته میشود.
۲-۲-۴-۴-۱۰ کاهش تعداد آزمایش پرتونگاری یا فراصوت
در پروژه هایی که تعداد حداکثر ۴۰ جوش داشته باشند، نباید هیچ کاهشی در میزان آزمایش های پرتونگاری یا فراصوت صورت گیرد. در حالتی که در ابتدا مقرر شده باشد که ۱۰۰ درصد جوش ها تحت آزمایش پرتونگاری با فراصوت قرار گیرند، برای یک جوشکار مشخص می توان این میزان را تا ۲۵ درصد کاهش داد، مشروط بر آنکه نرخ مردودی جوش های اجرا شده توسط آن جوشکار حداکثر ۵ درصد باشد. در هر پروژه باید به تعداد حداقل ۴۰ جوش کامل اجرا شده باشد تا این ارزیابی برای کاهش تعداد آزمایش ها صورت گیرد.
۳-۲-۴-۴-۱۰ افزایش تعداد آزمایش پرتونگاری یا فراصوت
حالتی که از ابتدا مقرر شده باشد که ۱۰ درصد از جوش ها تحت آزمایش پرتونگاری یا فراصوت قرار گیرند، در صورتی که نرخ مردودی جوش های اجرا شده توسط یک جوشکار مشخص بیش از ۵ درصد باشد، این میزان باید به ۱۰۰ درصد افزایش یابد. باید تعداد حداقل ۲۰ جوش کامل قبل از اعمال این افزایش ها اجرا شده باشد. اگر نرخ مردودی برای جوش های اجرا شده توسط جوشکاری برای تعداد حداقل ۴۰ جوش کامل به ۵ درصد یا کمتر کاهش یابد، میزان آزمایش های پرتونگاری یا فراصوت را مجدداً می توان به ۱۰ درصد کاهش داد.
۴-۲-۴-۴-۱۰ مستندسازی
تمام آزمایش های غیر مخرب اجرا شده باید مستند سازی شوند. برای کارگاه ساخت گزارش آزمایش غیر مخرب (NDT) باید جوش آزمایش شده را با اسم قطعه و موقعیت جوش معرفی کند. برای محل نصب گزارش آزمایش باید جوش آزمایش شده را بر حسب موقعیت آن در سازه، اسم قطعه و موقعیت جوش معرفی کند اگر جوشی بر اساس آزمایش غیر مخرب مردود شده باشد. گزارش آزمایش غیر مخرب باید موقعیت عیب و علت مردودی را بیان کند.
۳-۴-۴-۱۰ ضوابط اجرایی
۱-۳-۴-۴-۱۰ شرایط غیر مجاز جوشکاری
جوشکاری در شرایط زیر مجاز نیست
الف) زمانی که دمای محیط کار کمتر از ۱۰- درجه سلسیوس است.
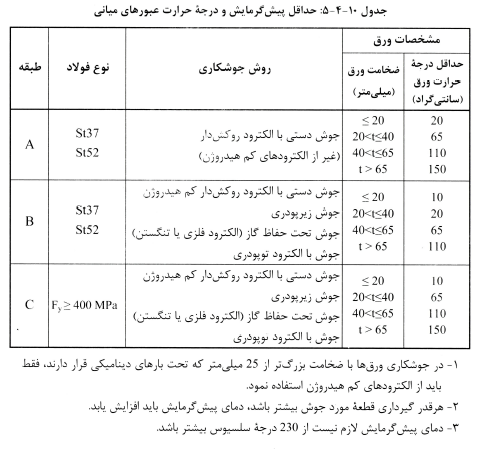
ب) زمانی که دمای فلز پایه کمتر از مقادیر ذکر شده در جدول ۱۰-۴-۵ است.
پ) زمانی که سطح کار مرطوب یا در معرض بارش باران و برف است.
ت) زمانی که محل جوشکاری در معرض وزش باد با سرعت بیش از ۱۰ کیلومتر بر ساعت است.
ث) زمانی که پرسنل جوشکاری تحت شرایط غیر ایمن و نامتعادل هستند.
۲-۳-۴-۴-۱۰ آماده سازی فلز پایه
سطحی که فلز جوش روی آن رسوب می کند، باید صاف، یکنواخت و عاری از هرگونه پوسته ترک زائده و هرگونه ناپیوستگی که اثر سوء بر کیفیت یا مقاومت جوش می گذارد باشد. سطوحی که باید جوش شوند و سطوح مجاور نوار جوش، باید عاری از هرگونه فلس ضخیم یا شل، گل جوشکاری، رنگ، زنگ، رطوبت، چربی و سایر مواد که از اجرای صحیح و کامل جوش جلوگیری کرده و باعث بخارهای مضر میشود باشند. فلسی که با برس سیمی زدوده نمیشود، پوشش خاص نازک ضدزنگ تا ۳۰ میکرون و مواد ضد پاشیدگی جوش می توانند در جای خود باقی بمانند. در اعضای سازه ای که تحت بار دینامیکی قرار دارند فلس موجود در ناحیه نوار جوش که با جوش قوسی زیر پودری یا جوش قوسی با الکترود روکش دار کم هیدروژن انجام میشود، باید برداشته شود.
زخم ها و گود افتادگی های اتفاقی و پراکنده را می توان با اجازه بازرس با جوش تعمیر نمود.
مراحل تعمیر باید به شرح زیر باشد:
۱- آماده سازی منطقه تعمیر به طور مناسب
۲- جوشکاری با استفاده از الکترود کم هیدروژن
۳- سنگ زدن محل تعمیر به طوری که سطح آن صاف شده و هم تراز با سطوح مجاور شود.
۳-۳-۴-۴-۱۰ خال جوش ها
به استثنای موارد ذکر شده در زیر خال جوش ها باید با همان ضوابط کیفیتی جوش اصلی اجرا شوند :
۱- برای خال جوش هایی که در نوار جوش اصلی ذوب می شوند پیش گرمایش اجباری نیست.
۲- ناپیوستگی ها نظیر بریدگی لبه جوش چاله انتهای جوش و تخلخل لازم نیست قبل از نوار جوش نهایی تعمیر شوند.
خال جوش هایی که جزئی از جوش اصلی هستند، باید با الکترودی که شرایط جوش اصلی را تأمین می نماید، جوش شوند. خال جوش های چند عبوره باید دارای انتهای پله ای باشند. به استثنای سازه های تحت بار استاتیکی، خال جوش هایی که جزئی از جوش اصلی نیستند، باید برداشته شوند. در سازه های تحت بار استاتیکی نیازی به حذف خال الزام نماید.
۴-۳-۴-۴-۱۰ تعمیر
برای برداشتن مصالح اضافی جوش یا قسمتی از مصالح پایه می توان از تراشکاری، سنگ زنی، لبه زنی یا شیارزنی استفاده نمود اعمال مذکور نباید باعث کاهش ضخامت در فلز یا جوش مجاور شوند. در فولادهای اصلاح شده شیارزنی توسط برش هواگاز مجاز نیست. در هنگام برداشتن جوش های مردود (غیر قابل پذیرش) مقادیر برداشته شده از فلز پایه باید در حداقل ممکن حفظ شود. قبل از جوشکاری محل تعمیری باید سطح شیار ایجاد شده کاملاً پاک شود در جوشکاری تعمیری، کلیه کاهش ضخامت های ایجاد شده در محل سنگ زده شده، باید کاملا پر شوند.
سازنده میتواند جوش مردود را تعمیر نماید با تمام آن را برداشته و مجدداً به طور کامل جوش دهد. مگر اینکه در مشخصات خصوصی کار به نحو دیگری مشخص شده باشد. معیار پذیرش جوش تعمیر شده، مطابق جوش های اصلی بوده و با همان روش باید مورد آزمایش قرار گیرد. اگر سازنده تصمیم به تعمیر جوش بگیرد روش کار به شرح زیر است:
الف) لوچه (بیرون زدگی) تحدب بیش از حد: مصالح جوش اضافی باید به روش مناسبی برداشته شود.
ب) تقعر بیش از حد حوضچه انتهایی، کمبود در اندازه جوش، بریدگی پای جوش: سطح جوش باید آماده سازی شده و سپس با انجام عبورهای متوالی کمبود ضخامت ها جبران شود.
پ) امتزاج ناقص، تخلخل بیش، از حد نفوذ گل: مناطق مشکوک باید برداشته شده و جوش شود.
ت) ترک در جوش یا فلز پایه: در این حالت عمق نفوذ ترک باید به کمک آزمایش های مناسب (ذرات مغناطیسی، رنگ نافذ، فراصوت و سایر روش های مؤثر) تعیین شده و تا ۵۰ میلی متر فراتر از ریشه ترک مصالح باید کاملاً برداشته شده و مجدداً با جوش پر شود.
۵-۳-۴-۴-۱۰ پرکردن سوراخهای اضافی با جوش
بر حسب مورد و طبق نظر مهندس طراح سوراخ های اشتباه ایجاد شده توسط منگنه کردن و مته را می توان به صورت باز رها نمود یا آنها را توسط پیچ با جوش پر کرد در صورت تصمیم به پر کردن سوراخ های اشتباه با جوش باید موارد زیر مراعات شود :
(۱) در صورتی که فلز پایه تحت تنشهای کششی دینامیکی قرار نداشته باشد، آنها را می توان با جوش پر نمود، مشروط بر اینکه سازنده برای اجرای جوش از مشخصات فنی مربوط به تعمیرات جوش تبعیت نماید. سلامت جوش باید به کمک یکی از روش های غیر مخرب به تأیید برسد. معیارهای پذیرش چنین جوشی در حد جوش های شیاری است.
(۲) در صورتی که فلز پایه تحت تنشهای کششی دینامیکی قرار داشته باشد، میتوان سوراخ را توسط جوش پر نمود مشروط بر اینکه اولاً نمایندهی کارفرما تعمیر با جوش و دستورالعمل جوشکاری را تایید کرده باشد. ثانیاً سلامت جوش با استفاده از روش های غیر مخرب و در رده پذیرش جوش های شیاری کششی به تأیید برسد.
۶-۳-۴-۴-۱۰ پیش گرمایش و حرارت عبورهای میانی
به منظور جلوگیری از وقوع ترک مقدار پیش گرمایش و حرارت عبورهای میانی باید کافی باشد. حداقل دماهای مقرر شده در جدول ۱۰-۴-۵ در اکثر حالات برای جلوگیری از وقوع ترک کافی هستند. لیکن در وضعیت هایی شامل گیرداری زیاد، هیدروژن زیاد، حرارت القایی جوشکاری کم و قرار گرفتن ترکیبات فولاد در شرایط حداکثری مشخصات فنی، لازم است دمای پیش گرمایش افزایش یابد و بالعکس در شرایط معکوس حالات فوق، می توان دمای پیش گرمایش را کاهش داد.
۷-۳-۴-۴-۱۰ دستورالعمل رویه جوشکاری (WPS)
دستورالعمل رویه جوشکاری باید حاوی کلیه اطلاعات لازم جهت آماده سازی درز جوش، روش جوشکاری و سایر ویژگی های مؤثر در مشخصات جوش باشد. دستور العمل جوشکاری باید طبق فرم استاندارد آن تهیه و به تأیید نمایندهی کارفرما برسد.
۱-۷-۳-۴-۴-۱۰ دستور العمل جوشکاری پیش تأیید شده
دستور العمل های جوشکاری که از همه لحاظ منطبق بر ضوابط آیین نامه جوشکاری ایران (نشریه ۲۲۸) باشند، می توانند به عنوان پیش تأیید شده فرض شوند. این جوش ها را می توان از آزمایش های ارزیابی معاف کرد. در هر حالت مشخصات فنی خصوصی به منظور حصول اطمینان از سلامت و کیفیت جوش، می تواند آزمایش ارزیابی دستور العمل جوشکاری را الزام نماید.
۲-۷-۳-۴-۴-۱۰ متغیرهای پایه در دستورالعمل جوشکاری پیش تأیید شده
جوشکاری پیش تأیید شده باید توسط سازنده به صورت کتبی تهیه شده و برای مراجعه دسترس باشند. دستورالعمل های جوشکاری پیش تأیید شده می تواند مطابق فرمت آیین نامه جوشکاری تهیه شود لیکن درج اطلاعات زیر در آن الزامی است :
۱- شدت جریان (آمپراژ)
۲- اختلاف پتانسیل (ولتاژ)
۳- سرعت حرکت الکترود
۴- دبی گاز محافظ
۵- نوع الکترود
۶- دمای پیش گرمایش
۷- وضعیت جوشکاری
۸- نوع بازرسی
تغییر در هر یک از پارامترهای فوق باید با تأیید نمایندهی کارفرما امکان پذیر بوده و در صورت تغییر نیاز به تدوین دستورالعمل جوشکاری جدید است. همچنین میتوان از ترکیبی از دستورالعمل های پیش تایید شده و نشده در کار استفاده نمود مشروط بر اینکه محدودیت های اساسی هر دو دستور العمل مورد توجه قرار گیرد.
 تصویر ۱
 تصویر ۲
 تصویر ۳
 تصویر ۴
 تصویر ۵